


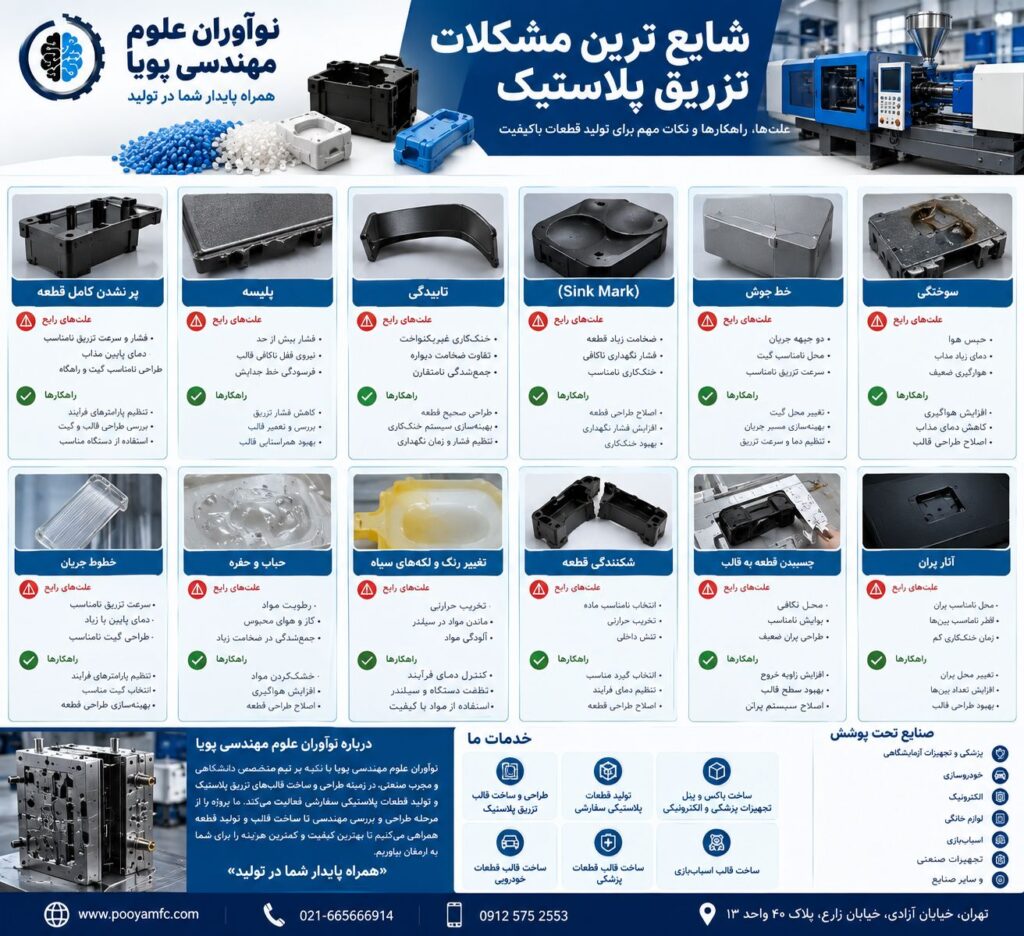
شایع ترین مشکلات تزریق پلاستیک چیست؟
تزریق پلاستیک یکی از پرکاربردترین روشهای تولید قطعات پلاستیکی در صنایع مختلف است. این فرآیند در ظاهر ساده به نظر میرسد؛ گرانول پلاستیک ذوب شده، داخل قالب تزریق میشود، قطعه خنک شده و سپس از قالب خارج میشود. اما در عمل، تولید یک قطعه باکیفیت نیازمند هماهنگی دقیق میان مواد اولیه، طراحی قطعه، طراحی و ساخت قالب، دستگاه تزریق و پارامترهای فرآیند است.
اگر یکی از این عوامل بهدرستی انتخاب یا تنظیم نشده باشد، ممکن است عیوب مختلفی در قطعه ایجاد شود.
از مهمترین مشکلات تزریق پلاستیک میتوان به موارد زیر اشاره کرد:
پر نشدن کامل قطعه
پلیسه
تابیدگی
مکش یا Sink Mark
خط جوش
سوختگی
خطوط جریان
حباب و حفره
تغییرات ابعادی
لکههای رنگی
نقاط سیاه
شکستگی یا شکنندگی قطعه
چسبیدن قطعه به قالب
آثار پران
تغییر رنگ
اختلاف وزن قطعات
عیوب ناشی از رطوبت مواد
شایع ترین مشکلات تزریق پلاستیک
۱. پر نشدن کامل قطعه
یکی از شایع ترین مشکلات تزریق پلاستیک، پر نشدن کامل حفره قالب است.
در این حالت، ماده مذاب قبل از اینکه تمام قسمتهای قالب را پر کند، متوقف میشود و بخشی از قطعه ناقص باقی میماند.
دلایل احتمالی
فشار تزریق ناکافی
سرعت تزریق نامناسب
دمای پایین مذاب
دمای پایین قالب
گیت نامناسب
راهگاه نامناسب
هواگیری ضعیف
ضخامت بسیار کم قطعه
طول جریان زیاد
انتخاب نامناسب دستگاه تزریق
ویسکوزیته بالای ماده
راهکار
ابتدا باید مشخص شود مشکل از فرآیند است یا طراحی قالب.
افزایش دمای مذاب یا فشار تزریق ممکن است در برخی شرایط کمککننده باشد، اما اگر مشکل ناشی از گیت یا هواگیری باشد، تغییر پارامترهای دستگاه ممکن است فقط مشکل را موقتاً پنهان کند.
در قطعات پیچیده، بررسی مسیر جریان و محل گیت میتواند بسیار مهم باشد.
۲. پلیسه در قطعه پلاستیکی
پلیسه یا Flash یکی از عیوب بسیار رایج در قطعات تزریقی است.
پلیسه معمولاً در محل خط جدایش، اطراف اینسرتها یا محلهای اتصال اجزای قالب دیده میشود.
علتهای رایج پلیسه
فشار تزریق بیش از حد
نیروی گیره ناکافی
آسیب یا فرسودگی خط جدایش
لقی بیش از حد اجزای قالب
دمای بیش از حد ماده
طراحی نامناسب قالب
مشکل در همراستایی قالب
آسیب دیدن سطح پارتینگ
راهکار
اگر با کاهش کنترلشده فشار تزریق مشکل برطرف نشود، باید قالب بررسی شود.
در قالبهای تولیدی، پلیسه مداوم میتواند نشانهای از فرسایش یا آسیب در سطح جدایش باشد.
بنابراین همیشه نباید پلیسه را صرفاً با کاهش فشار تزریق برطرف کرد؛ زیرا این کار ممکن است باعث ایجاد مشکل دیگری مانند پر نشدن قطعه شود.
۳. تابیدگی یا Warpage
تابیدگی یکی از مهمترین مشکلات قطعات پلاستیکی است.
قطعه پس از خروج از قالب ممکن است از حالت طراحیشده خارج شود یا در طول زمان تغییر شکل دهد.
دلایل تابیدگی
خنککاری غیریکنواخت
اختلاف ضخامت دیواره
جمعشدگی متفاوت در قسمتهای مختلف
جهتگیری مولکولی یا الیاف
فشار نگهداری نامناسب
دمای قالب نامناسب
طراحی نامناسب قطعه
این مشکل در قطعات بزرگ، قطعات تخت و قطعاتی که دارای ضخامتهای متفاوت هستند اهمیت بیشتری دارد.
نقش قالب در تابیدگی
سیستم خنککاری قالب یکی از عوامل مهم در کنترل تابیدگی است.
اگر یک قسمت قالب بسیار گرمتر از قسمت دیگر باشد، قطعه ممکن است به شکل یکنواخت سرد نشود.
به همین دلیل طراحی سیستم خنککاری باید از مرحله طراحی قالب مورد توجه قرار گیرد.
۴. مکش یا Sink Mark
مکش معمولاً به شکل فرورفتگی روی سطح قطعه دیده میشود.
این عیب اغلب در قسمتهایی که پشت آنها ضخامت زیادی وجود دارد مشاهده میشود.
برای مثال:
محل Boss
محل اتصال ریب ضخیم
قسمتهای با ضخامت زیاد
تغییرات ناگهانی ضخامت
میتوانند مستعد ایجاد مکش باشند.
دلایل
ضخامت بیش از حد
فشار نگهداری ناکافی
زمان نگهداری نامناسب
خنککاری ناکافی
طراحی نامناسب ریب و Boss
یکی از بهترین روشها برای جلوگیری از این مشکل، اصلاح طراحی قطعه است.
به همین دلیل طراحی قطعه برای فرآیند تزریق پلاستیک اهمیت زیادی دارد.
وقتی دو جبهه جریان مذاب در یک نقطه به یکدیگر میرسند، ممکن است خطی روی سطح قطعه ایجاد شود که به آن Weld Line یا خط جوش گفته میشود.
خط جوش علاوه بر ظاهر، در بعضی قطعات میتواند استحکام مکانیکی را نیز کاهش دهد.
عوامل مؤثر
محل گیت
تعداد گیتها
هندسه قطعه
دمای مذاب
سرعت تزریق
هواگیری
ضخامت قطعه
برای کاهش این مشکل، محل گیت باید با توجه به مسیر جریان انتخاب شود.
در پروژههای حساس، شبیهسازی جریان میتواند به انتخاب محل مناسب گیت و پیشبینی خطوط جوش کمک کند.
۶. سوختگی یا Burn Mark
سوختگی معمولاً به صورت لکههای تیره یا سیاه در انتهای مسیر جریان ظاهر میشود.
یکی از دلایل مهم این عیب، محبوس شدن هوا در حفره قالب است.
هنگامی که هوا فرصت خروج نداشته باشد، فشرده و گرم شده و ممکن است باعث ایجاد آثار سوختگی شود.
دلایل دیگر
سرعت تزریق بیش از حد
دمای زیاد مذاب
هواگیری ضعیف
طراحی نامناسب مسیر جریان
بنابراین در چنین شرایطی فقط کاهش دمای مواد همیشه راهحل مناسبی نیست و باید سیستم هواگیری نیز بررسی شود.
۷. خطوط جریان
Flow Mark یا خطوط جریان ممکن است به صورت خطوط، نوارها یا تغییرات ظاهری روی سطح قطعه دیده شوند.
این مشکل بهخصوص در قطعاتی که سطح ظاهری اهمیت زیادی دارد، ناخوشایند است.
عوامل مؤثر
سرعت تزریق نامناسب
دمای مذاب
دمای قالب
طراحی گیت
هندسه قطعه
تغییرات ضخامت
در برخی موارد اصلاح شرایط تزریق میتواند مشکل را کاهش دهد.
۸. حباب و Void
وجود حباب در قطعات پلاستیکی میتواند دلایل مختلفی داشته باشد.
یکی از دلایل مهم، جمعشدگی داخلی در قسمتهای ضخیم قطعه است.
همچنین در برخی شرایط وجود رطوبت در ماده یا هوای محبوس نیز میتواند باعث ایجاد عیوب مشابه شود.
برای تشخیص دقیق باید مشخص شود حفره:
نزدیک سطح است؟
در مرکز قطعه قرار دارد؟
در نزدیکی نقاط ضخیم قرار گرفته؟
در تمام قطعات تکرار میشود؟
محل عیب اطلاعات مهمی درباره علت آن ارائه میدهد.
۹. رطوبت مواد اولیه
برخی مواد پلاستیکی مانند پلیآمیدها، PET و تعدادی از پلیمرهای مهندسی به رطوبت حساس هستند.
اگر مواد به اندازه کافی خشک نشده باشند، ممکن است مشکلاتی مانند:
حباب
رگههای نقرهای
افت خواص مکانیکی
تغییر ظاهر
تغییر وزن
کاهش کیفیت سطح
ایجاد شود.
بنابراین خشککردن مواد باید مطابق توصیه سازنده گرید انجام شود.
دمای خشککن و زمان خشککردن نیز باید متناسب با ماده باشد.
۱۰. تغییر رنگ و لکههای سیاه
گاهی قطعه دارای لکههای سیاه، قهوهای یا تغییر رنگ موضعی میشود.
علتهای احتمالی عبارتاند از:
تخریب حرارتی مواد
ماندن ماده در سیلندر
آلودگی
پاکسازی نامناسب دستگاه
دمای بیش از حد
زمان ماند زیاد
برگشت مواد سوخته از مسیر جریان
در چنین شرایطی بررسی وضعیت سیلندر، مارپیچ، نازل و مسیر مواد اهمیت دارد.
۱۱. شکنندگی قطعه
گاهی قطعه از نظر ظاهری سالم است، اما در هنگام مونتاژ یا استفاده میشکند.
این مشکل میتواند دلایل مختلفی داشته باشد:
انتخاب نامناسب ماده
تخریب حرارتی
خشککردن نامناسب
فرآیند تزریق نامناسب
تنش داخلی
طراحی ضعیف
ضخامت نامناسب
خط جوش در محل حساس
بنابراین ظاهر مناسب قطعه به معنی داشتن خواص مکانیکی مناسب نیست.
۱۲. تغییرات ابعادی قطعات
در تولید صنعتی، تکرارپذیری ابعاد اهمیت بسیار زیادی دارد.
اگر ابعاد قطعه از یک سیکل به سیکل دیگر تغییر کند، باید عوامل مختلفی بررسی شوند.
از جمله:
نوسان دمای مذاب
نوسان دمای قالب
فشار نگهداری
زمان نگهداری
خنککاری
شرایط مواد
عملکرد دستگاه
سایش قالب
در تولید انبوه، ثبات فرآیند اهمیت بسیار بیشتری از رسیدن به یک قطعه خوب در یک سیکل دارد.
۱۳. چسبیدن قطعه به قالب
گاهی قطعه پس از باز شدن قالب از قسمت مناسب خارج نمیشود و به یک سمت قالب میچسبد.
دلایل احتمالی:
Draft ناکافی
پولیش نامناسب
طراحی نامناسب پران
جمعشدگی قطعه روی Core
فشار بیش از حد روی Core
سطح نامناسب قالب
طراحی نادرست سیستم پران
برای جلوگیری از این مشکل باید خروج قطعه از همان مرحله طراحی در نظر گرفته شود.
۱۴. آثار پران روی قطعه
اگر نیروی پران بهدرستی توزیع نشود، ممکن است آثار پینهای پران روی سطح قطعه باقی بماند.
در قطعات ظاهری این موضوع اهمیت زیادی دارد.
راهکارهای احتمالی عبارتاند از:
تغییر محل پران
افزایش تعداد پینها
تغییر قطر پینها
استفاده از پران صفحهای
اصلاح طراحی قطعه
افزایش زمان خنککاری
البته انتخاب روش مناسب به هندسه قطعه بستگی دارد.
۱۵. مشکل در قطعات دارای الیاف شیشه
در موادی مانند PA6 GF30 یا PA66 GF30، جهتگیری الیاف میتواند روی:
استحکام
تابیدگی
ابعاد
ظاهر
اثر بگذارد.
در چنین پروژههایی، محل گیت و مسیر جریان اهمیت ویژهای دارند.
بنابراین برای قطعات مهندسی تقویتشده با الیاف، طراحی قالب باید با شناخت رفتار ماده انجام شود.
۱۶. آیا همیشه مشکل از دستگاه تزریق است؟
خیر.
یکی از اشتباهات رایج در عیبیابی تزریق پلاستیک این است که تمام مشکلات را به دستگاه نسبت دهیم.
در واقع یک عیب ممکن است از یکی از این بخشها ناشی شود:
ماده + قطعه + قالب + دستگاه + فرآیند
برای مثال اگر قطعه پر نمیشود، ممکن است مشکل از فشار دستگاه باشد؛ اما ممکن است گیت کوچک، هواگیری ضعیف یا طراحی نامناسب قطعه علت اصلی باشد.
بنابراین عیبیابی حرفهای باید سیستماتیک باشد.
روش اصولی عیبیابی مشکلات تزریق پلاستیک
برای رفع عیب بهتر است مراحل زیر انجام شود:
مرحله اول: ثبت دقیق عیب
محل عیب، شکل آن و میزان تکرار آن ثبت شود.
مرحله دوم: بررسی ماده
گرید، شرایط نگهداری، خشککردن و میزان استفاده از مواد بازیافتی بررسی شود.
مرحله سوم: بررسی قالب
گیت، راهگاه، خنککاری، هواگیری، خط جدایش، پران و سطوح قالب بررسی شوند.
مرحله چهارم: بررسی دستگاه
ظرفیت دستگاه، فشار، سرعت، دما و عملکرد تجهیزات بررسی شود.
مرحله پنجم: تغییر کنترلشده پارامترها
پارامترها باید یکییکی تغییر داده شوند تا مشخص شود کدام عامل روی عیب تأثیر دارد.
مرحله ششم: بررسی قطعه
اگر با تغییر پارامترهای فرآیند مشکل حل نشد، احتمالاً باید طراحی قطعه یا قالب بررسی شود.
نقش طراحی قالب در کاهش مشکلات تزریق پلاستیک
بخش زیادی از مشکلات تولید را میتوان قبل از ساخت قالب پیشبینی کرد.
در طراحی قالب باید مواردی مانند:
محل گیت
نوع راهگاه
تعداد حفرهها
بالانس قالب
خنککاری
هواگیری
پران
خط جدایش
مکانیزمهای کشویی
جنس فولاد
در نظر گرفته شوند.
به همین دلیل، کیفیت قالب یکی از عوامل اصلی در تولید پایدار قطعات پلاستیکی است.
نقش DFM در پیشگیری از عیوب
DFM یا Design for Manufacturing یکی از روشهای مهم برای کاهش مشکلات تولید است.
در این مرحله، قطعه قبل از ساخت قالب از نظر قابلیت تولید بررسی میشود.
برای مثال مشخص میشود:
آیا ضخامت دیواره مناسب است؟
آیا Draft کافی است؟
آیا Bossها ضخیم هستند؟
آیا گیت در محل مناسبی قرار میگیرد؟
آیا قطعه آندرکات دارد؟
آیا امکان تابیدگی وجود دارد؟
آیا مسیر جریان مناسب است؟
حل کردن یک مشکل در مدل سهبعدی معمولاً بسیار سادهتر و کمهزینهتر از اصلاح یک قالب ساختهشده است.
نقش شبیهسازی در کاهش مشکلات تزریق
در پروژههای پیچیده میتوان قبل از ساخت قالب، فرآیند پر شدن حفره را شبیهسازی کرد.
این تحلیل میتواند در بررسی مواردی مانند:
محل مناسب گیت
زمان پر شدن
فشار تزریق
خطوط جوش
حبس هوا
جمعشدگی
تابیدگی
کمک کند.
شبیهسازی جایگزین تست واقعی قالب نیست، اما میتواند ریسک تصمیمگیری را کاهش دهد.
نوآوران علوم مهندسی پویا؛ راهکار مهندسی برای کاهش مشکلات تولید
شرکت نوآوران علوم مهندسی پویا در زمینه طراحی و ساخت تخصصی انواع قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی فعالیت میکند.
تجربه ما در پروژههای قالبسازی باعث شده است که فرآیند تولید را صرفاً به ساخت قالب محدود نکنیم. هدف، رسیدن به قالبی است که بتواند در شرایط واقعی تولید، قطعهای با کیفیت ثابت، تکرارپذیری مناسب و کمترین میزان ضایعات تولید کند.
تیم متخصص دانشگاهی و مجرب صنعتی
یکی از مزیتهای مجموعه، استفاده از ترکیب تیم متخصص دانشگاهی و مجرب صنعتی است.
این ترکیب به ما اجازه میدهد پروژه را هم از دید علمی و طراحی مهندسی و هم از دید عملیاتی و تولیدی بررسی کنیم.
مدیریت پروژه و زمان
قالبسازی یک پروژه چندمرحلهای است و تأخیر در هر مرحله میتواند زمان تحویل محصول را افزایش دهد.
به همین دلیل، مدیریت زمان و پروژه بخش مهمی از فرآیند اجرای پروژه در مجموعه ماست.
ارائه گانت چارت زمانی
برای پروژههای قالبسازی، برنامه زمانی مراحل مختلف قابل ارائه است تا مشتری بتواند روند اجرای پروژه را بهتر دنبال کند.
مراحل میتواند شامل:
طراحی → تأیید → تهیه مواد و فولاد → ماشینکاری → ساخت مکانیزمها → مونتاژ → تست → اصلاح → تحویل
باشد.
طراحی و ساخت قالب
ما در زمینه ساخت قالب برای کاربردهای مختلف فعالیت میکنیم؛ از قالبهای ساده تا قالبهای پیچیده و دقیق.
تولید قطعات پلاستیکی سفارشی
در کنار ساخت قالب، تولید قطعات پلاستیکی سفارشی نیز از خدمات مجموعه است.
این موضوع برای مشتریانی که به جای خرید صرفاً قالب، به دنبال یک راهکار کامل برای تولید قطعه هستند اهمیت زیادی دارد.
یکی دیگر از حوزههای فعالیت شرکت، طراحی و تولید باکس، پنل و بدنه دستگاههای پزشکی و الکترونیکی است.
در این پروژهها علاوه بر ظاهر محصول، مواردی مانند مونتاژ، دسترسی به اجزای داخلی، محل پیچها، اتصالات و قابلیت تولید نیز مورد توجه قرار میگیرد.
صنایع قابل پوشش توسط نوآوران علوم مهندسی پویا
خدمات مجموعه محدود به یک صنعت خاص نیست و میتواند برای پروژههای مختلف مورد استفاده قرار گیرد، از جمله:
پزشکی
خودروسازی
الکترونیک
لوازم خانگی
اسباببازی
تجهیزات صنعتی
تجهیزات آزمایشگاهی
مخابرات
محصولات مصرفی
قطعات سفارشی صنعتی
بنابراین اگر برای یک محصول جدید به قالب تزریق پلاستیک یا تولید قطعه نیاز دارید، میتوان پروژه را از مرحله بررسی اولیه ارزیابی کرد.
چرا پیشگیری از عیب بهتر از اصلاح آن است؟
وقتی یک قالب ساخته شده و وارد تولید شده است، اصلاح آن ممکن است به معنی:
توقف تولید
ارسال قالب به قالبسازی
ماشینکاری مجدد
ساخت اینسرت جدید
اصلاح سیستم خنککاری
اصلاح گیت
تغییر پران
افزایش هزینه
باشد.
اما بسیاری از این مشکلات در مرحله طراحی قابل شناسایی هستند.
به همین دلیل در پروژههای حرفهای، پیشگیری از عیب بخشی از طراحی قالب است.
جمعبندی
شایع ترین مشکلات تزریق پلاستیک شامل پر نشدن قطعه، پلیسه، تابیدگی، مکش، خط جوش، سوختگی، خطوط جریان، حباب، تغییرات ابعادی و چسبیدن قطعه به قالب هستند.
نکته مهم این است که این عیوب معمولاً یک علت واحد ندارند.
گاهی مشکل از مواد اولیه است، گاهی از تنظیمات دستگاه، گاهی از طراحی قطعه و در بسیاری از موارد از طراحی یا وضعیت قالب ناشی میشود.
به همین دلیل عیبیابی باید به شکل سیستماتیک انجام شود.
در یک پروژه حرفهای، بهترین راهکار این است که از همان ابتدا:
ماده مناسب + طراحی اصولی قطعه + DFM + طراحی مهندسی قالب + ساخت دقیق + فرآیند تزریق کنترلشده
در کنار یکدیگر قرار گیرند.
شرکت نوآوران علوم مهندسی پویا با تکیه بر تیم متخصص دانشگاهی و مجرب صنعتی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک، تولید قطعات پلاستیکی سفارشی و ساخت باکس، پنل و بدنه تجهیزات پزشکی و الکترونیکی فعالیت میکند.
همراه پایدار شما در تولید
برای دریافت مشاوره درباره طراحی قطعه، ساخت قالب، رفع مشکلات تولید یا تولید قطعات پلاستیکی سفارشی میتوانید با ما در ارتباط باشید.
وبسایت: pooyamfc.com
دفتر مرکزی: تهران، خیابان آزادی، خیابان زارع، پلاک 40 واحد 13
تلفن: ۰۲۱۶۶۵۶۶۹۱۴
همراه: ۰۹۱۲۵۷۵۲۵۵۳
سوالات متداول درباره مشکلات تزریق پلاستیک
شایع ترین مشکل در تزریق پلاستیک چیست؟
پلیسه، پر نشدن قطعه، تابیدگی، مکش، خط جوش و سوختگی از عیوب رایج هستند. میزان شیوع هر مشکل به نوع قطعه، ماده و قالب بستگی دارد.
چرا قطعه پلاستیکی تاب برمیدارد؟
یکی از دلایل مهم تابیدگی، خنککاری غیریکنواخت و اختلاف جمعشدگی در قسمتهای مختلف قطعه است. طراحی قطعه و پارامترهای تزریق نیز میتوانند مؤثر باشند.
علت پلیسه در تزریق پلاستیک چیست؟
فشار بیش از حد، نیروی گیره ناکافی، خرابی خط جدایش، لقی قالب و دمای نامناسب ماده از عوامل احتمالی ایجاد پلیسه هستند.
چرا قطعه تزریقی کامل پر نمیشود؟
فشار یا سرعت تزریق نامناسب، دمای پایین، گیت نامناسب، هواگیری ضعیف و طراحی نامناسب قطعه یا قالب میتوانند باعث پر نشدن کامل شوند.
آیا تمام مشکلات تزریق با تغییر تنظیمات دستگاه برطرف میشوند؟
خیر. برخی عیوب ریشه در طراحی قطعه یا قالب دارند و با تغییر پارامترهای دستگاه بهصورت اصولی برطرف نمیشوند.
آیا نوآوران علوم مهندسی پویا خدمات رفع عیوب قالب را هم انجام میدهد؟
بررسی و اصلاح قالب بخشی از فرآیند حرفهای قالبسازی است و بسته به نوع پروژه میتوان وضعیت قالب و علت عیب را بررسی و راهکار مناسب پیشنهاد کرد.

درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.


بدون دیدگاه