


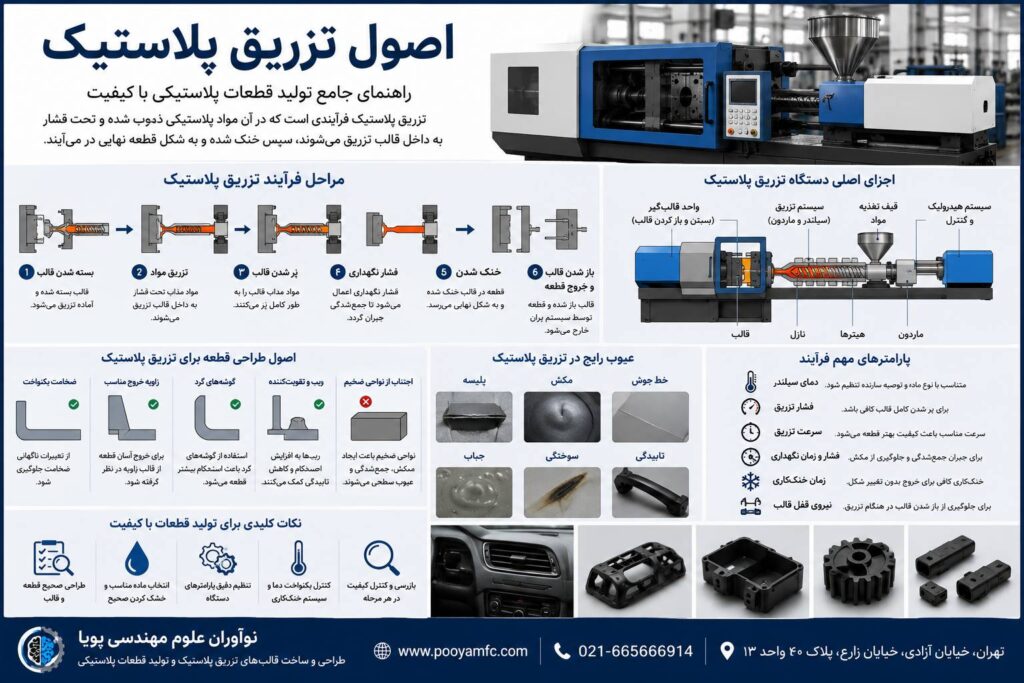
اصول تزریق پلاستیک | راهنمای کامل تولید قطعات پلاستیکی
تزریق پلاستیک یکی از پرکاربردترین روشهای تولید قطعات پلیمری در صنایع مختلف است. در این فرآیند، مواد پلاستیکی ابتدا در سیلندر دستگاه گرم و ذوب شده و سپس تحت فشار به داخل قالب تزریق میشوند. پس از پر شدن قالب و خنک شدن ماده، قطعه از قالب خارج میشود.
با وجود اینکه فرآیند تزریق در ظاهر ساده به نظر میرسد، تولید یک قطعه باکیفیت به رعایت مجموعهای از اصول مهندسی وابسته است.
اصول تزریق پلاستیک فقط به تنظیم دمای دستگاه محدود نمیشود؛ بلکه از مرحله طراحی قطعه و انتخاب مواد آغاز شده و تا طراحی قالب، تنظیم پارامترهای دستگاه، خنککاری، پران و کنترل کیفیت ادامه پیدا میکند.
اگر یکی از این بخشها بهدرستی انجام نشود، ممکن است قطعه دچار عیوبی مانند تابیدگی، پلیسه، حباب، سوختگی، خط جوش، مکش یا تغییر ابعاد شود.
مراحل اصلی فرآیند تزریق پلاستیک
آمادهسازی مواد
ذوب شدن پلاستیک
تزریق مواد به قالب
مرحله پر کردن قالب
اعمال فشار نگهداری
خنک شدن قطعه
باز شدن قالب
پران و خروج قطعه
کنترل کیفیت
هر مرحله روی کیفیت محصول نهایی تأثیر دارد.
۱. انتخاب صحیح مواد اولیه
مواد مختلف ویژگیهای متفاوتی دارند. برای مثال:
PP: وزن پایین، مقاومت شیمیایی مناسب و انعطافپذیری قابلقبول
ABS: ظاهر مناسب، استحکام و مقاومت ضربهای خوب
PC: مقاومت ضربهای و حرارتی بالا
PA6 و PA66: مناسب برای قطعات مهندسی با استحکام و مقاومت حرارتی بیشتر
PE: مقاومت شیمیایی و ویژگیهای مناسب برای برخی کاربردها
POM: مناسب برای قطعات دقیق و مکانیکی
حتی در یک خانواده پلیمری نیز گریدهای مختلف میتوانند رفتار متفاوتی در فرآیند تزریق داشته باشند.
بنابراین انتخاب ماده باید بر اساس کاربرد قطعه، دمای کاری، استحکام، انعطافپذیری، شرایط محیطی، تیراژ و فرآیند تولید انجام شود.
۲. خشک کردن مواد پلاستیکی
موادی مانند پلیآمید و پلیکربنات میتوانند در صورت وجود رطوبت بیش از حد، مشکلاتی مانند:
حباب
رگههای نقرهای
افت خواص مکانیکی
تغییر ظاهر
ایجاد گاز
ایجاد کنند.
دمای خشککردن و مدت زمان آن باید مطابق توصیه سازنده گرید مورد استفاده تعیین شود.
۳. طراحی صحیح قطعه برای تزریق
قطعهای که برای تزریق پلاستیک طراحی میشود باید تا حد امکان دارای:
ضخامت دیواره مناسب
تغییرات ضخامت کنترلشده
زوایای خروج مناسب
گوشههای مهندسیشده
ریبهای صحیح
Bossهای مناسب
حداقل آندرکات غیرضروری
باشد.
اگر قطعه بدون توجه به قابلیت تزریق طراحی شود، ممکن است ساخت قالب پیچیدهتر و هزینه تولید بیشتر شود.
۴. اهمیت یکنواختی ضخامت قطعه
قسمتهای ضخیمتر معمولاً دیرتر خنک میشوند و ممکن است دچار مکش یا Sink Mark شوند.
از طرف دیگر، تغییر ناگهانی ضخامت میتواند روی جمعشدگی و تابیدگی تأثیر بگذارد.
به همین دلیل، در طراحی قطعه باید تا حد امکان ضخامتها یکنواخت نگه داشته شوند و تغییرات ضخامت بهصورت تدریجی انجام شود.
۵. طراحی صحیح قالب
یک قالب مناسب باید متناسب با قطعه و شرایط تولید طراحی شود.
مهمترین بخشهای قالب عبارتاند از:
Core
Cavity
سیستم راهگاه
گیت
سیستم خنککاری
سیستم پران
کشوییها
لیفترها
اینسرتها
سیستم هواگیری
اشتباه در طراحی هر یک از این قسمتها میتواند کیفیت قطعه و عملکرد قالب را تحت تأثیر قرار دهد.
۶. انتخاب محل مناسب گیت
محل گیت باید با توجه به هندسه قطعه و مسیر جریان انتخاب شود.
انتخاب نامناسب گیت میتواند باعث ایجاد:
خط جوش
خطوط جریان
پر نشدن کامل
مکش
تنش داخلی
آثار نامناسب روی سطح
شود.
در قطعات ظاهری، محل گیت اهمیت بیشتری دارد؛ زیرا اثر گیت میتواند روی ظاهر محصول باقی بماند.
۷. اهمیت سیستم خنککاری
پس از ورود مواد مذاب، قطعه باید در قالب خنک شود تا به استحکام کافی برای خروج برسد.
سیستم خنککاری نامناسب میتواند باعث:
افزایش زمان سیکل
تابیدگی
تغییر ابعاد
جمعشدگی غیر یکنواخت
ایجاد تنش داخلی
شود.
به همین دلیل طراحی کانالهای آب باید با توجه به هندسه قطعه انجام شود.
۸. تنظیم دمای سیلندر
دمای بیش از حد پایین ممکن است باعث افزایش ویسکوزیته و مشکل در پر شدن قالب شود.
دمای بیش از حد بالا نیز میتواند باعث تخریب حرارتی ماده و ایجاد عیوبی مانند سوختگی یا تغییر رنگ شود.
بنابراین نباید برای تمام مواد یک دمای ثابت در نظر گرفت.
محدوده پیشنهادی سازنده گرید ماده، نقطه شروع مناسب برای تنظیم فرآیند است.
۹. تنظیم سرعت تزریق
سرعت بیش از حد بالا ممکن است باعث افزایش برش، حبس هوا یا ایجاد مشکلات ظاهری شود.
سرعت بسیار پایین نیز میتواند موجب سرد شدن زودهنگام جبهه جریان و مشکلاتی مانند:
عدم پر شدن
خط جوش ضعیف
خطوط جریان
شود.
بنابراین سرعت تزریق باید متناسب با هندسه قطعه و ماده تنظیم شود.
۱۰. فشار تزریق
اگر فشار کافی نباشد ممکن است قطعه ناقص شود.
از طرف دیگر، فشار بیش از حد میتواند باعث:
پلیسه
افزایش تنش داخلی
فشار بیش از حد به قالب
مشکلات ابعادی
شود.
هدف، پیدا کردن کمترین فشار لازم برای پر کردن صحیح قالب است.
۱۱. فشار و زمان نگهداری
این مرحله روی:
وزن قطعه
ابعاد
جمعشدگی
Sink Mark
کیفیت نهایی
تأثیر دارد.
اگر فشار نگهداری کم باشد، ممکن است قطعه بیش از حد جمع شود.
اگر بیش از حد باشد، ممکن است قطعه بیش از اندازه فشرده شده یا مشکلاتی در باز شدن قالب و پران ایجاد شود.
۱۲. زمان خنککاری
اگر قطعه زودتر از زمان مناسب از قالب خارج شود، ممکن است هنوز به استحکام کافی نرسیده باشد و هنگام پران تغییر شکل دهد.
از طرف دیگر، خنککاری بیش از حد نیز زمان تولید را افزایش داده و هزینه هر قطعه را بالا میبرد.
بنابراین باید زمان خنککاری بهینه پیدا شود.
۱۳. سیستم هواگیری قالب
اگر هوا بهدرستی تخلیه نشود، ممکن است مشکلاتی مانند:
سوختگی
حبس هوا
عدم پر شدن
خط جوش
تغییر ظاهر قطعه
ایجاد شود.
بنابراین طراحی صحیح ونتها یا مسیرهای هواگیری، بهخصوص در قطعات پیچیده، اهمیت زیادی دارد.
۱۴. طراحی صحیح سیستم پران
سیستم پران میتواند شامل:
پین پران
بوش پران
لیفتر
پران صفحهای
باشد.
محل قرارگیری پرانها باید به شکلی انتخاب شود که:
قطعه تغییر شکل ندهد.
آثار نامناسب روی سطح ایجاد نشود.
قطعه در قالب گیر نکند.
عیوب رایج در تزریق پلاستیک
رعایت نکردن اصول تزریق پلاستیک میتواند باعث ایجاد عیوب مختلفی شود.
پلیسه
معمولاً در اثر عواملی مانند فشار بیش از حد، نیروی قفل ناکافی، مشکلات خط جدایش یا خرابی قالب ایجاد میشود.
Sink Mark
در قسمتهای ضخیم قطعه بیشتر دیده میشود و میتواند با تنظیم فشار نگهداری و طراحی مناسب کاهش یابد.
تابیدگی
تابیدگی میتواند به دلیل جمعشدگی غیر یکنواخت، طراحی نامناسب یا خنککاری نامتوازن ایجاد شود.
خط جوش
در محل برخورد دو جبهه جریان ایجاد میشود و کیفیت آن به دما، فشار، سرعت جریان و طراحی قالب وابسته است.
سوختگی
حبس هوا و افزایش دمای موضعی میتواند باعث ایجاد آثار سوختگی شود.
حباب
رطوبت، گاز، شرایط نامناسب تزریق یا مشکلات طراحی میتوانند باعث ایجاد حباب شوند.
نقش دستگاه تزریق در کیفیت قطعه
مواردی مانند:
نیروی قفل قالب
ظرفیت تزریق
فشار تزریق
قطر ماردون
سرعت تزریق
کنترل دما
باید با نیاز قالب و قطعه هماهنگ باشند.
برای قالبهای چندحفرهای نیز ظرفیت دستگاه باید بر اساس مجموع وزن شات و شرایط فرآیند بررسی شود.
اهمیت تکرارپذیری فرآیند
یکی از مهمترین اصول تزریق پلاستیک در تولید صنعتی، ثبات شرایط تولید است.
اگر دما، فشار، سرعت، زمان یا شرایط مواد در هر سیکل تغییر زیادی داشته باشند، کیفیت قطعات نیز تغییر خواهد کرد.
این موضوع در قطعات حساس پزشکی، خودرویی و الکترونیکی اهمیت بسیار بیشتری دارد.
اصول تزریق پلاستیک در تولید قطعات دقیق
در قطعات دقیق، تنها ظاهر قطعه مهم نیست.
ابعاد، تلرانسها، جمعشدگی، شرایط خنککاری و ثبات فرآیند باید کنترل شوند.
برای مثال در قطعاتی که باید با قطعه دیگری مونتاژ شوند، تغییر کوچک در ابعاد ممکن است باعث ایجاد مشکل در مونتاژ شود.
به همین دلیل در این پروژهها کنترل ابعادی و طراحی دقیق قالب اهمیت ویژهای دارد.
اصول تزریق پلاستیک برای قطعات تقویتشده با الیاف
در موادی مانند PA6 GF30 یا PA66 GF30، وجود الیاف شیشه رفتار ماده را نسبت به پلیمر خالص تغییر میدهد.
جهتگیری الیاف میتواند روی:
استحکام
جمعشدگی
تابیدگی
خواص مکانیکی
اثر بگذارد.
بنابراین طراحی گیت، ضخامت قطعه، مسیر جریان و شرایط تزریق باید با توجه به ماده تقویتشده انجام شود.
این مسئله در قطعاتی که یکنواختی توزیع الیاف در آنها اهمیت زیادی دارد، بسیار مهم است.
چگونه هزینه تزریق پلاستیک را کاهش دهیم؟
کاهش هزینه فقط با پایین آوردن قیمت مواد امکانپذیر نیست.
راهکارهای مهم عبارتاند از:
کاهش زمان سیکل
طراحی مناسب قطعه
کاهش ضایعات
انتخاب تعداد حفره مناسب
بهینهسازی خنککاری
جلوگیری از دوبارهکاری
استفاده صحیح از مواد
تعمیر و نگهداری منظم قالب
پایدار کردن فرآیند
یک قالب مناسب میتواند در طول عمر خود مقدار زیادی در هزینه تولید صرفهجویی ایجاد کند.
اصول تزریق پلاستیک و ساخت قالب حرفهای
کیفیت تزریق از کیفیت قالب جدا نیست.
اگر قالب بهدرستی طراحی نشده باشد، اپراتور دستگاه نمیتواند تمام مشکلات را تنها با تغییر پارامترهای تزریق برطرف کند.
به همین دلیل طراحی قالب باید از ابتدا با توجه به فرآیند تولید انجام شود.
طراحی قطعه → طراحی قالب → انتخاب مواد → انتخاب دستگاه → تنظیم فرآیند → کنترل کیفیت
این زنجیره باید بهصورت یک سیستم یکپارچه دیده شود.
اصول تزریق پلاستیک در نوآوران علوم مهندسی پویا
شرکت نوآوران علوم مهندسی پویا در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی فعالیت میکند.
خدمات مجموعه شامل:
طراحی و ساخت قالب تزریق پلاستیک
ساخت قالب قطعات پزشکی
ساخت قالب قطعات خودرویی
ساخت قالب قطعات الکترونیکی
ساخت قالب اسباببازی
قالب قطعات ریز و دقیق
قالبهای پیچیده
قالبهای چندحفرهای
طراحی و ساخت باکس و پنل
تولید قطعات پلاستیکی سفارشی
مهندسی معکوس
است.
تیم متخصص دانشگاهی و مجرب صنعتی در کنار مدیریت پروژه و زمان، امکان برنامهریزی دقیق پروژهها را فراهم میکند. همچنین ارائه گانت چارت زمانی به مشتری کمک میکند مراحل اجرای پروژه را بهتر پیگیری کند.
هدف، صرفاً ساخت یک قالب نیست؛ بلکه ایجاد قالبی است که بتواند در شرایط واقعی تولید، کیفیت پایدار و عملکرد قابلاعتماد داشته باشد.
جمعبندی
اصول تزریق پلاستیک مجموعهای از دانش طراحی، مواد، قالبسازی و فرآیند تولید است. انتخاب صحیح مواد، طراحی مناسب قطعه، طراحی اصولی قالب، انتخاب گیت و سیستم خنککاری مناسب و تنظیم دقیق پارامترهای دستگاه، همگی در کیفیت نهایی قطعه نقش دارند.
برای رسیدن به تولید پایدار، نباید تنها به یک پارامتر مانند دمای تزریق یا فشار توجه کرد. تمامی عوامل باید در کنار یکدیگر بررسی شوند.
یک فرآیند تزریق موفق فرآیندی است که بتواند قطعهای با کیفیت ثابت، کمترین ضایعات، زمان سیکل مناسب و هزینه تولید اقتصادی ایجاد کند.
سوالات متداول
مهمترین اصل در تزریق پلاستیک چیست؟
مهمترین اصل، ایجاد هماهنگی بین طراحی قطعه، طراحی قالب، جنس ماده و پارامترهای فرآیند است.
چرا قطعات تزریقی تاب میخورند؟
تابیدگی میتواند دلایل مختلفی داشته باشد؛ از جمله جمعشدگی غیر یکنواخت، خنککاری نامناسب، طراحی نامناسب قطعه یا شرایط فرآیند.
آیا دمای بالاتر همیشه باعث بهتر شدن تزریق میشود؟
خیر. دمای بیش از حد میتواند باعث تخریب ماده، تغییر رنگ، گاززایی یا مشکلات دیگر شود.
چرا قطعه تزریقی پلیسه میزند؟
فشار بیش از حد، نیروی قفل ناکافی، مشکلات خط جدایش یا آسیب قالب از عوامل احتمالی ایجاد پلیسه هستند.
بهترین روش برای کاهش زمان سیکل چیست؟
بهینهسازی خنککاری، زمان نگهداری و سایر پارامترهای فرآیند میتواند زمان سیکل را کاهش دهد، اما باید بدون آسیب به کیفیت قطعه انجام شود.

درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.


بدون دیدگاه