مشکل حباب در تزریق پلی کربنات؛ علت ایجاد و روشهای رفع آن
مشکل حباب در تزریق پلی کربنات چیست؟
پلی کربنات یا Polycarbonate با علامت اختصاری PC یکی از پلیمرهای مهندسی پرکاربرد در تولید قطعات پلاستیکی است. مقاومت ضربهای بالا، پایداری ابعادی مناسب و امکان تولید قطعات شفاف، این ماده را برای ساخت تجهیزات پزشکی، قطعات الکترونیکی، محفظههای صنعتی و قطعات خودرویی مناسب کرده است.
با وجود این مزایا، مشکل حباب در تزریق پلی کربنات یکی از عیوبی است که میتواند کیفیت ظاهری و عملکرد قطعه را تحت تأثیر قرار دهد.
حبابها ممکن است بهصورت نقاط گرد، فضاهای خالی داخلی، رگههای ناشی از گاز یا حفرههایی در بخشهای ضخیم قطعه ظاهر شوند. در قطعات شفاف، این عیوب بهراحتی قابل مشاهده هستند و حتی یک حباب کوچک ممکن است باعث مردود شدن محصول شود.
نکته مهم این است که هر فضای خالی داخل قطعه الزاماً ناشی از وجود هوا یا رطوبت نیست. گاهی آنچه بهعنوان حباب شناخته میشود، در واقع حفره انقباضی یا Void است که در اثر جمعشدگی ماده هنگام خنک شدن ایجاد میشود.
بنابراین اولین مرحله در رفع حباب، تشخیص صحیح نوع عیب است.
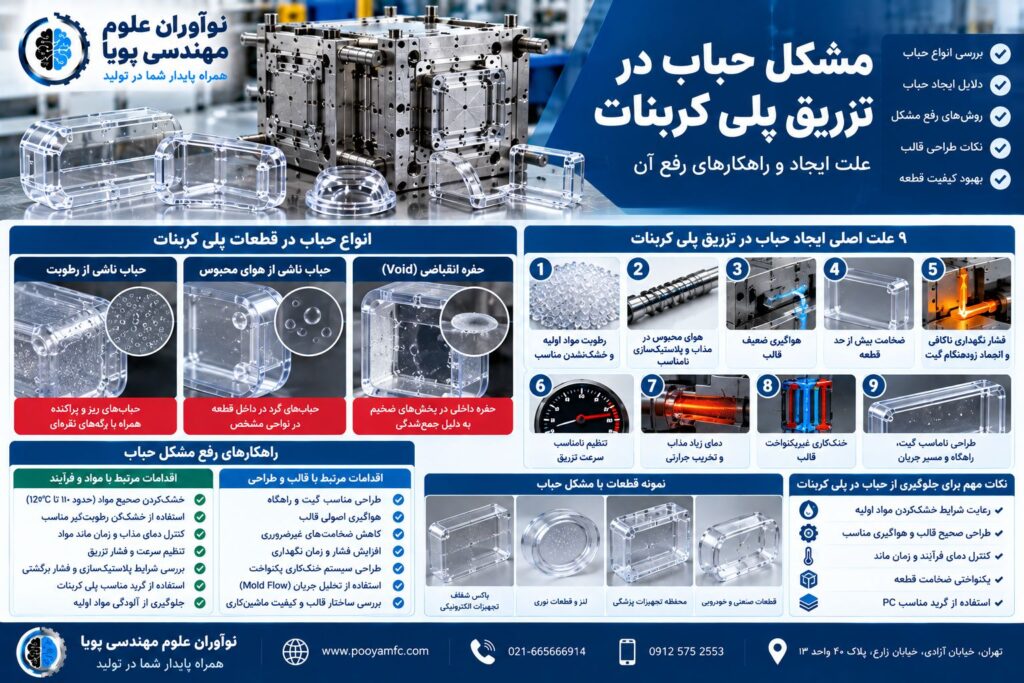
انواع حباب در قطعات پلی کربنات
برای عیبیابی اصولی باید سه نوع اصلی عیب را از یکدیگر تفکیک کنیم.
۱. حباب ناشی از رطوبت
پلی کربنات مادهای رطوبتگیر است. اگر گرانولها پیش از تزریق بهدرستی خشک نشوند، رطوبت موجود در آنها هنگام ذوب میتواند باعث تخریب هیدرولیتیکی پلیمر و ایجاد عیوب گازی یا رگههای نقرهای شود.
نشانههای احتمالی این مشکل عبارتاند از:
حبابهای ریز یا پراکنده
رگههای نقرهای روی سطح قطعه
افت کیفیت ظاهری
کاهش خواص مکانیکی
تغییر رفتار مذاب در فرآیند تزریق
خشککردن صحیح مواد یکی از مهمترین اقدامات پیشگیرانه است.
۲. حباب ناشی از هوای محبوس
در این حالت، هوا یا گاز به دلیل شرایط نامناسب جریان، پلاستیکسازی یا هواگیری، در ماده یا حفره قالب باقی میماند.
عوامل احتمالی شامل طراحی نامناسب گیت، ورود هوا هنگام پلاستیکسازی، هواگیری ضعیف و جریان نامناسب مذاب هستند.
این حبابها ممکن است در نواحی مشخصی از قطعه بیشتر مشاهده شوند.
۳. حفره انقباضی یا Void
حفره انقباضی از نظر ظاهری ممکن است شبیه حباب باشد، اما مکانیزم ایجاد آن متفاوت است.
هنگامی که قسمت بیرونی قطعه منجمد میشود ولی مرکز بخش ضخیم هنوز مذاب است، جمعشدگی ماده میتواند فضای خالی در داخل قطعه ایجاد کند؛ بهخصوص اگر جبران حجم از طریق فشار نگهداری کافی نباشد.
این عیب بیشتر در نواحی ضخیم، پایهها و محل تجمع مواد دیده میشود.
تفاوت اصلی: حباب گازی به وجود گاز مربوط است، اما حفره انقباضی به جمعشدگی و جبران نشدن حجم ماده ارتباط دارد.
۹ علت اصلی مشکل حباب در تزریق پلی کربنات
۱. خشکنشدن مناسب مواد اولیه
یکی از نخستین مواردی که هنگام مشاهده حباب در PC باید بررسی شود، رطوبت گرانول است.
پلی کربنات پیش از تزریق معمولاً به خشککردن با خشککن مناسب نیاز دارد.
برای برخی گریدهای عمومی، خشککردن در محدوده حدود ۱۱۰ تا ۱۲۰ درجه سانتیگراد به مدت چند ساعت رایج است؛ اما مقدار دقیق باید از دیتاشیت سازنده ماده تعیین شود.
مدت زمان لازم به میزان رطوبت اولیه، نوع خشککن، جریان هوا و شرایط نگهداری گرانول بستگی دارد.
راهکار
بررسی عملکرد خشککن رطوبتگیر
کنترل دمای واقعی خشککردن
بررسی نقطه شبنم هوای خشککن
اندازهگیری رطوبت مواد در صورت امکان
جلوگیری از جذب مجدد رطوبت هنگام انتقال مواد به دستگاه
افزایش دمای سیلندر نمیتواند جایگزین خشککردن صحیح پلی کربنات شود.
۲. وجود هوای محبوس در حفره قالب
هنگام تزریق، مذاب پلی کربنات وارد حفره قالب میشود و هوای موجود باید از مسیرهای هواگیری خارج شود.
اگر هوا در انتهای مسیر جریان یا بخشهای بسته محبوس شود، ممکن است باعث ایجاد حباب، سوختگی یا پر نشدن کامل قطعه شود.
راهکار
محل و ابعاد مسیرهای هواگیری باید بررسی شوند. در صورت نیاز میتوان از ونتهای مناسب در خط جدایش، اطراف پینهای پران یا مکانیزمهای مخصوص هواگیری استفاده کرد.
عمق و ابعاد ونت باید متناسب با گرید ماده و شرایط قالب انتخاب شود تا ضمن خروج هوا، پلیسه ایجاد نشود.
۳. ضخامت بیش از حد قطعه
در قطعات ضخیم پلی کربنات، احتمال ایجاد حفره انقباضی افزایش پیدا میکند.
بهویژه در بخشهایی مانند پایههای پیچ، محل اتصال دندهها و تجمع ضخامت، مرکز قطعه ممکن است دیرتر از سطح آن منجمد شود.
راهکار
کاهش ضخامتهای غیرضروری
یکنواخت کردن ضخامت دیواره
اصلاح طراحی پایهها و دندهها
بررسی محل گیت
بهینهسازی فشار و زمان نگهداری
در این شرایط، خشککردن بیشتر مواد معمولاً مشکل اصلی را برطرف نمیکند؛ زیرا علت عیب، انقباض داخلی است.
۴. فشار نگهداری ناکافی
پس از پر شدن حفره قالب، مرحله فشار نگهداری یا Holding Pressure به جبران جمعشدگی ماده کمک میکند.
اگر فشار نگهداری یا مدت اعمال آن کافی نباشد، ممکن است در بخشهای ضخیم قطعه حفره ایجاد شود.
راهکار
فشار و زمان نگهداری باید بهصورت مرحلهای و کنترلشده تنظیم شوند.
همچنین باید بررسی شود که گیت پیش از تکمیل مرحله نگهداری منجمد نشده باشد.
یکی از روشهای مهندسی برای بررسی زمان مناسب نگهداری، مطالعه تغییرات وزن قطعه با افزایش زمان نگهداری و شناسایی زمان انجماد گیت است.
۵. کوچک بودن گیت یا انجماد زودهنگام آن
گیت وظیفه انتقال مذاب از راهگاه به حفره قالب را دارد.
اگر گیت بیش از حد کوچک باشد یا خیلی زود منجمد شود، ممکن است انتقال فشار نگهداری به داخل قطعه پیش از جبران کافی جمعشدگی متوقف شود.
راهکار
ابعاد، ضخامت، محل و نوع گیت باید با توجه به جنس PC، هندسه قطعه و شرایط تولید بررسی شوند.
در قطعات ضخیم، انتخاب مناسب گیت اهمیت بیشتری پیدا میکند.
۶. تنظیم نامناسب سرعت تزریق
سرعت تزریق بر نحوه پر شدن قالب، افت فشار، برش مذاب و احتمال محبوس شدن هوا اثر میگذارد.
سرعت بسیار بالا در بعضی هندسهها میتواند باعث جریان آشفته یا محبوس شدن هوا شود. از طرف دیگر، سرعت بسیار پایین ممکن است موجب سرد شدن زودهنگام جبهه جریان و مشکلات پرشدن شود.
راهکار
پروفیل سرعت تزریق باید متناسب با هندسه قطعه تنظیم شود.
در صورت مشاهده حباب، لازم است همراه با سرعت تزریق، محل گیت، مسیر جریان و هواگیری قالب نیز بررسی شود.
۷. شرایط نامناسب پلاستیکسازی
گاهی هوا یا گاز پیش از ورود مذاب به قالب ایجاد میشود.
برای مثال، تنظیم نامناسب دور ماردون، فشار برگشتی، مکش بیش از حد ماردون یا شرایط تغذیه میتواند به ورود هوا یا ناپایداری مذاب منجر شود.
راهکار
بررسی دور ماردون
تنظیم فشار برگشتی
بررسی میزان و سرعت عقبکشیدن ماردون
کنترل یکنواختی مذاب
بررسی زمان ماند مواد در سیلندر
هدف، تولید مذابی یکنواخت و بدون تخریب یا هوای اضافی است.
۸. تخریب حرارتی پلی کربنات
اگر پلی کربنات بیش از حد گرم شود یا برای مدت طولانی در سیلندر باقی بماند، احتمال تخریب ماده افزایش مییابد.
تخریب میتواند با تغییر رنگ، رگههای گازی و افت خواص مکانیکی همراه باشد.
راهکار
دمای واقعی مذاب، زمان ماند مواد، حجم شات نسبت به ظرفیت سیلندر و شرایط خشککردن باید بررسی شوند.
همچنین لازم است از تجمع مواد تخریبشده در نقاط مرده مسیر مذاب جلوگیری شود.
۹. طراحی نامناسب سیستم خنککاری
خنککاری غیریکنواخت میتواند باعث اختلاف انجماد و جمعشدگی در بخشهای مختلف قطعه شود.
این موضوع بهویژه در قطعات دارای ضخامت متغیر میتواند احتمال تشکیل حفره انقباضی را افزایش دهد.
راهکار
سیستم خنککاری باید متناسب با ضخامت و هندسه قطعه طراحی شود.
کنترل دمای قالب، یکنواختی توزیع دما و بررسی زمان خنککاری از اقدامات مهم در کاهش این عیب هستند.
چگونه تشخیص دهیم حباب پلی کربنات ناشی از رطوبت است یا انقباض؟
تشخیص نوع حباب، مهمترین مرحله عیبیابی است.
ویژگیحباب ناشی از رطوبت یا گازحفره انقباضیعلت اصلیرطوبت، گاز یا هوای محبوسجمعشدگی و پکینگ ناکافیمحل احتمالینقاط مختلف یا نواحی مرتبط با جریانبیشتر در بخشهای ضخیمعیوب همراهرگه نقرهای، تغییر رنگ یا سوختگیمکش سطحی یا فضای خالی داخلیاقدام اولیهبررسی خشککردن، هواگیری و پلاستیکسازیبررسی ضخامت، گیت و نگهداریتأثیر خشککردنممکن است مؤثر باشدمعمولاً مشکل اصلی را حل نمیکند
این نشانهها قطعی نیستند. برای تشخیص دقیقتر میتوان از بررسی مقطع قطعه، مشاهده محل عیب و آزمایشهای کنترلشده فرآیند استفاده کرد.
روش عملی عیبیابی حباب در تزریق PC
برای جلوگیری از تغییرات بیهدف پارامترهای دستگاه، بهتر است عیبیابی با یک ترتیب مشخص انجام شود.
مرحله اول: بررسی مواد اولیه
از مناسب بودن گرید PC، شرایط نگهداری و خشککردن مواد اطمینان حاصل کنید.
مرحله دوم: بررسی محل حباب
مشخص کنید حباب در تمام قطعه پراکنده است یا فقط در نواحی ضخیم و نقاط مشخص دیده میشود.
مرحله سوم: بررسی فرآیند تزریق
دمای مذاب، سرعت تزریق، فشار نگهداری، زمان نگهداری و شرایط پلاستیکسازی را بررسی کنید.
مرحله چهارم: بررسی قالب
هواگیری، محل گیت، ابعاد راهگاه، ضخامت قطعه و سیستم خنککاری را ارزیابی کنید.
مرحله پنجم: انجام آزمایش کنترلشده
هر بار فقط یک عامل اصلی را تغییر دهید و نتیجه را ثبت کنید تا بتوان علت واقعی مشکل را شناسایی کرد.
نقش طراحی قالب در جلوگیری از حباب پلی کربنات
یکی از مهمترین نکات این است که تمام مشکلات حباب با تنظیم دستگاه برطرف نمیشوند.
گاهی علت اصلی در طراحی قالب قرار دارد.
طراحی مناسب گیت و راهگاه
ابعاد و محل گیت باید بهگونهای انتخاب شوند که مذاب با افت فشار مناسب وارد حفره شود و امکان انتقال فشار نگهداری وجود داشته باشد.
هواگیری اصولی
مسیرهای خروج هوا باید با توجه به جهت جریان و نقاط احتمالی تجمع گاز طراحی شوند.
طراحی مناسب ضخامت قطعه
تجمع ضخامت در پایهها، دندهها و اتصالات باید تا حد امکان کاهش یابد.
خنککاری متعادل
سیستم خنککاری باید به کنترل دمای قالب و کاهش اختلاف انجماد در بخشهای مختلف کمک کند.
تحلیل جریان مواد
در قطعات حساس میتوان از تحلیل Mold Flow برای بررسی مسیر جریان، افت فشار، محل تجمع هوا و احتمال ایجاد حفره انقباضی استفاده کرد.
آیا افزایش فشار تزریق مشکل حباب پلی کربنات را حل میکند؟
افزایش فشار تزریق همیشه راهکار مناسبی نیست.
اگر مشکل ناشی از حفره انقباضی باشد، افزایش کنترلشده فشار نگهداری ممکن است مؤثر باشد؛ البته به شرط آنکه گیت هنوز امکان انتقال فشار را داشته باشد.
اما اگر حباب ناشی از رطوبت یا هوای محبوس باشد، افزایش فشار تزریق ممکن است مشکل را برطرف نکند و حتی عیوب دیگری ایجاد کند.
بنابراین باید بین فشار تزریق در مرحله پر شدن و فشار نگهداری در مرحله پکینگ تفاوت قائل شد.
آیا افزایش دمای قالب میتواند حباب را کاهش دهد؟
دمای قالب بر جریان، انجماد و کیفیت قطعه پلی کربنات اثر دارد.
در برخی شرایط، دمای مناسبتر قالب میتواند به بهبود جریان و انتقال فشار کمک کند. اما افزایش دمای قالب بدون بررسی علت عیب ممکن است زمان سیکل را افزایش دهد و نتیجه مطلوبی نداشته باشد.
دمای قالب باید بر اساس دیتاشیت گرید PC، هندسه قطعه و الزامات کیفی تنظیم شود.
اهمیت رفع حباب در قطعات شفاف پلی کربنات
در قطعات شفاف، حبابها علاوه بر کاهش زیبایی ظاهری میتوانند روی عملکرد محصول نیز اثر بگذارند.
برای مثال، در تولید کاورهای شفاف، پنجرههای نمایشگر، قطعات تجهیزات پزشکی و محفظههای الکترونیکی، وجود حباب ممکن است باعث اعوجاج دید، کاهش کیفیت ظاهری یا تمرکز تنش شود.
به همین دلیل در ساخت قالب این قطعات باید توجه ویژهای به موارد زیر داشت:
انتخاب گرید مناسب پلی کربنات
خشککردن صحیح مواد
طراحی دقیق محل گیت
هواگیری مناسب قالب
کیفیت سطح حفره قالب
کنترل تنش داخلی
یکنواختی ضخامت قطعه
تنظیم دقیق شرایط تزریق
در قطعات شفاف حساس، تشخیص علت حباب باید قبل از اصلاحات پرهزینه قالب انجام شود.
طراحی و ساخت قالب پلی کربنات در نوآوران علوم مهندسی پویا
شرکت نوآوران علوم مهندسی پویا در زمینه طراحی و ساخت تخصصی انواع قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی فعالیت میکند.
یکی از موضوعات مهم در طراحی قالبهای پلی کربنات، توجه به ویژگیهای ماده و پیشگیری از مشکلاتی مانند حباب، مکش، تاببرداشتگی، تنش داخلی و عیوب ظاهری است.
این مجموعه با بهرهگیری از تیم متخصص دانشگاهی و مجرب صنعتی، پروژههای قالبسازی را با توجه به نیاز مشتری، هندسه قطعه، جنس مواد و تیراژ تولید بررسی میکند.
خدمات شرکت
طراحی و ساخت انواع قالبهای تزریق پلاستیک
ساخت قالب قطعات پلی کربنات
تولید قطعات پلاستیکی سفارشی
تولید باکس، پنل و بدنه تجهیزات پزشکی
تولید باکس و بدنه دستگاههای الکترونیکی
ساخت قالب قطعات صنعتی، خودرویی و لوازم خانگی
بررسی مهندسی قطعات پیش از ساخت قالب
مزایای همکاری با شرکت
تلفیق دانش و تجربه: بهرهگیری از تیم متخصص دانشگاهی و مجرب صنعتی.
مدیریت زمان پروژه: برنامهریزی مراحل طراحی و ساخت قالب و ارائه گانت چارت زمانی به مشتری.
توجه به قابلیت تولید: بررسی ساختار قالب با هدف دستیابی به کیفیت مناسب قطعه و کاهش مشکلات تولید.
خدمات طراحی تا تولید: همراهی پروژه از مرحله بررسی اولیه تا ساخت قالب و تولید قطعه.
برای مشاهده نمونهکارهای شرکت میتوانید به بخش نمایشگاه مجازی در وبسایت مجموعه مراجعه کنید.
پرسشهای متداول درباره مشکل حباب در تزریق پلی کربنات
چرا پلی کربنات پس از تزریق حباب میزند؟
رطوبت مواد، هوای محبوس، تخریب حرارتی یا تشکیل حفره انقباضی از مهمترین علتهای احتمالی هستند. نوع حباب باید پیش از اصلاح فرآیند مشخص شود.
آیا خشککردن پلی کربنات تمام حبابها را برطرف میکند؟
خیر. خشککردن برای جلوگیری از مشکلات ناشی از رطوبت ضروری است، اما حفره انقباضی و هوای محبوس در قالب ممکن است به اصلاحات دیگری نیاز داشته باشند.
چرا حباب فقط در قسمت ضخیم قطعه ایجاد میشود؟
یکی از علتهای محتمل، تشکیل حفره انقباضی است. در این حالت باید ضخامت، محل گیت، فشار نگهداری و شرایط خنککاری بررسی شود.
آیا محل گیت روی ایجاد حباب تأثیر دارد؟
بله. محل و ابعاد گیت میتوانند بر مسیر جریان، محبوس شدن هوا و امکان جبران جمعشدگی در مرحله نگهداری اثر بگذارند.
برای رفع حباب باید فشار تزریق را افزایش دهیم؟
نه لزوماً. ابتدا باید مشخص شود مشکل از رطوبت، هوای محبوس یا جمعشدگی است. در حفرههای انقباضی، تنظیم فشار نگهداری ممکن است مؤثر باشد.
جمعبندی
مشکل حباب در تزریق پلی کربنات میتواند ناشی از رطوبت مواد اولیه، هوای محبوس، شرایط نامناسب پلاستیکسازی، تخریب حرارتی یا ایجاد حفره انقباضی باشد.
مهمترین نکته در رفع این عیب، تشخیص صحیح علت آن است.
اگر مشکل ناشی از رطوبت باشد، باید شرایط خشککردن و نگهداری مواد اصلاح شود. اگر هوا در قالب محبوس شده باشد، بررسی هواگیری و مسیر جریان اهمیت دارد. اما اگر حفره در اثر جمعشدگی ایجاد شده باشد، طراحی ضخامت قطعه، محل گیت، فشار نگهداری و خنککاری باید بررسی شوند.
در نهایت، طراحی مهندسی قالب در کنار کنترل دقیق فرآیند تزریق، نقش اساسی در جلوگیری از حباب و تولید قطعات پلی کربنات باکیفیت دارد.
سفارش طراحی و ساخت قالب تزریق پلی کربنات
شرکت نوآوران علوم مهندسی پویا
سازنده تخصصی انواع قالبهای تزریق پلاستیک
همراه پایدار شما در تولید
برای استعلام طراحی و ساخت قالب یا تولید قطعات پلاستیکی سفارشی، فایل سهبعدی قطعه یا نقشه فنی پروژه خود را ارسال کنید.
وبسایت: www.pooyamfc.com
تلفن: ۰۲۱۶۶۵۶۶۹۱۴
موبایل: ۰۹۱۲۵۷۵۲۵۵۳
آدرس: تهران، خیابان آزادی، خیابان زارع، پلاک ۴۰، واحد ۱۳
مشاهده نمونهکارها: بخش نمایشگاه مجازی وبسایت شرکت
درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.
بدون دیدگاه