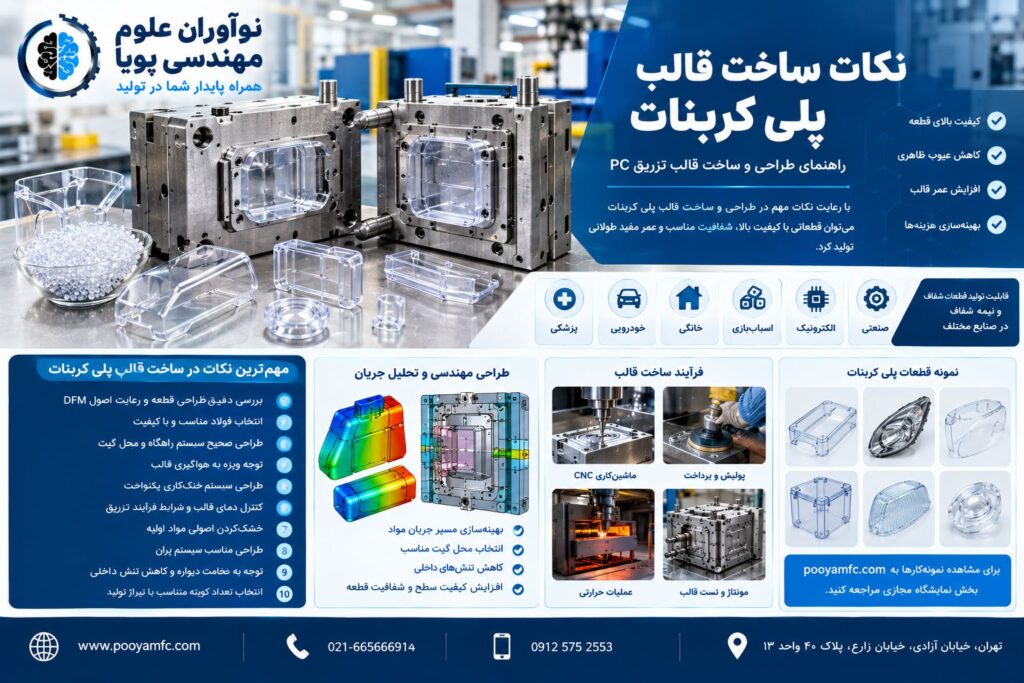
نکات ساخت قالب پلی کربنات؛ راهنمای طراحی و ساخت قالب تزریق PC
پلی کربنات یا PC یکی از مهمترین ترموپلاستیکهای مهندسی است که به دلیل استحکام مکانیکی بالا، مقاومت ضربهای مناسب، پایداری ابعادی و قابلیت تولید قطعات شفاف یا نیمهشفاف، در صنایع مختلف مورد استفاده قرار میگیرد.
اما ساخت قالب برای تزریق پلی کربنات با ساخت قالب برای بسیاری از مواد عمومی مانند PP یا PE تفاوتهایی دارد.
طراحی نامناسب قالب، هواگیری ضعیف، خنککاری نامناسب، انتخاب اشتباه محل گیت یا بیتوجهی به شرایط فرآیند تزریق میتواند باعث ایجاد تنش داخلی، سوختگی، خطوط جریان، تاببرداشتگی، تغییر ظاهر و حتی ترکخوردگی قطعه شود.
به همین دلیل شناخت نکات ساخت قالب پلی کربنات برای رسیدن به قطعهای با کیفیت و پایدار اهمیت زیادی دارد.
در شرکت نوآوران علوم مهندسی پویا، طراحی و ساخت قالبهای تزریق پلاستیک با توجه به جنس ماده، هندسه قطعه، تیراژ تولید و الزامات کیفی پروژه انجام میشود.
۱. طراحی قطعه باید قبل از ساخت قالب بررسی شود
یکی از مهمترین نکات ساخت قالب پلی کربنات، بررسی دقیق طراحی قطعه قبل از شروع ماشینکاری قالب است.
در مرحله طراحی باید مواردی مانند موارد زیر بررسی شوند:
ضخامت دیوارهها
تغییرات ضخامت
شیب خروج
محل خط جدایش
محل گیت
محل پران
مسیر جریان مذاب
محلهای احتمالی تجمع هوا
انقباض و تغییرات ابعادی
الزامات ظاهری قطعه
اگر قطعه از ابتدا برای فرآیند تزریق پلاستیک طراحی نشده باشد، حتی یک قالب بسیار دقیق نیز نمیتواند تمام مشکلات تولید را برطرف کند.
به همین دلیل بهتر است قبل از ساخت قالب، قطعه از نظر DFM یا Design for Manufacturing بررسی شود.
۲. ضخامت دیواره در قطعات پلی کربنات اهمیت زیادی دارد
پلی کربنات در قطعات مهندسی کاربرد فراوانی دارد، اما تغییرات شدید ضخامت میتواند مشکلاتی در فرآیند تزریق ایجاد کند.
ناحیههای بسیار ضخیم ممکن است:
دیرتر خنک شوند؛
باعث افزایش زمان سیکل شوند؛
تنش داخلی ایجاد کنند؛
باعث ایجاد مکش یا فرورفتگی شوند.
از طرف دیگر، نواحی بسیار نازک نیز میتوانند پر شدن قالب را دشوار کنند.
بنابراین در طراحی قطعه بهتر است تا حد امکان ضخامت دیواره یکنواخت باشد و تغییرات ضخامت بهصورت کنترلشده انجام شود.
۳. انتخاب فولاد مناسب برای قالب پلی کربنات
انتخاب فولاد یکی از مهمترین بخشهای ساخت قالب تزریق پلی کربنات است.
نوع فولاد باید با توجه به عواملی مانند:
تیراژ تولید
ابعاد قالب
دقت مورد نیاز
کیفیت سطح
نوع گرید پلی کربنات
شرایط تولید
طول عمر مورد انتظار قالب
انتخاب شود.
برای پروژههای مختلف ممکن است از فولادهای مختلفی استفاده شود و نمیتوان یک نوع فولاد را برای تمام قالبهای پلی کربنات مناسب دانست.
اگر قطعه دارای سطح ظاهری بسیار حساس یا شفاف باشد، کیفیت ماشینکاری، پولیش و آمادهسازی سطح حفره قالب نیز اهمیت بیشتری پیدا میکند.
۴. پولیش قالب برای قطعات شفاف پلی کربنات
یکی از مهمترین نکات ساخت قالب پلی کربنات زمانی اهمیت پیدا میکند که قطعه نهایی شفاف یا دارای سطح ظاهری بسیار باکیفیت باشد.
در قطعات شفاف، کوچکترین ایراد سطحی در قالب میتواند روی ظاهر قطعه تأثیر بگذارد.
خطوط ماشینکاری، خراش، خوردگی، آثار EDM یا پولیش نامناسب میتوانند در قطعه نهایی قابل مشاهده باشند.
بنابراین برای قطعات شفاف پلی کربنات باید کیفیت سطح قالب متناسب با سطح ظاهری مورد انتظار قطعه انتخاب و کنترل شود.
۵. طراحی صحیح سیستم راهگاه
سیستم راهگاه وظیفه انتقال مواد مذاب از نازل دستگاه به حفره قالب را بر عهده دارد.
در قالب پلی کربنات، طراحی راهگاه باید به گونهای انجام شود که جریان مواد تا حد امکان کنترلشده و یکنواخت باشد.
در طراحی راهگاه باید مواردی مانند:
قطر راهگاه
طول مسیر
محل ورود مواد
تعداد گیتها
بالانس راهگاه
افت فشار
جهت جریان
در نظر گرفته شوند.
راهگاه نامناسب میتواند موجب افزایش افت فشار، افزایش تنش و ایجاد مشکلات ظاهری در قطعه شود.
۶. انتخاب محل گیت بسیار مهم است
یکی از اشتباهات رایج در طراحی قالب، انتخاب محل گیت صرفاً بر اساس راحتی ماشینکاری قالب است.
محل گیت باید با توجه به هندسه قطعه و مسیر جریان انتخاب شود.
در قطعات پلی کربنات، محل نامناسب گیت میتواند باعث ایجاد:
خطوط جریان
خطوط جوش
تنش داخلی
اختلاف ظاهر
پر نشدن کامل
مشکلات ابعادی
شود.
بهخصوص در قطعات بزرگ یا قطعاتی که ظاهر آنها اهمیت زیادی دارد، بهتر است محل گیت قبل از ساخت نهایی قالب با تحلیل جریان یا تجربه مهندسی بررسی شود.
۷. هواگیری قالب پلی کربنات را جدی بگیرید
یکی از مهمترین نکات ساخت قالب پلی کربنات، طراحی مناسب سیستم هواگیری است.
هنگام ورود مذاب به حفره قالب، هوای موجود در حفره باید بتواند از قالب خارج شود.
اگر هوا در انتهای مسیر جریان محبوس شود، ممکن است مشکلاتی مانند:
سوختگی قطعه
لکههای سیاه
پر نشدن کامل
خطوط جوش ضعیف
تغییر رنگ
کاهش کیفیت سطح
ایجاد شود.
در نتیجه، محل انتهای مسیر جریان باید در طراحی قالب بهدقت بررسی شود و در صورت نیاز از ونتهای مناسب استفاده شود.
۸. سیستم خنککاری قالب باید یکنواخت باشد
خنککاری یکی از عوامل بسیار مهم در کیفیت قطعات پلی کربنات است.
هدف سیستم خنککاری فقط پایین آوردن دمای قالب نیست؛ بلکه باید دمای قسمتهای مختلف قالب تا حد امکان کنترل و یکنواخت شود.
خنککاری نامناسب میتواند باعث:
افزایش زمان سیکل
تغییرات ابعادی
تاببرداشتن قطعه
ایجاد تنش داخلی
اختلاف کیفیت در قسمتهای مختلف قطعه
شود.
بنابراین کانالهای آب باید با توجه به هندسه قطعه، ضخامتها و نقاط حساس طراحی شوند.
۹. دمای قالب در تزریق پلی کربنات اهمیت دارد
پلی کربنات معمولاً نسبت به بسیاری از پلاستیکهای عمومی به شرایط فرآیندی دقیقتری نیاز دارد.
دمای مناسب قالب به گرید ماده، طراحی قطعه، ضخامت، کیفیت ظاهری مورد انتظار و شرایط دستگاه بستگی دارد.
در برخی کاربردها، قالب گرمتر میتواند به بهبود ظاهر، کاهش برخی عیوب جریان و کاهش تنشهای داخلی کمک کند؛ اما افزایش دمای قالب میتواند زمان خنککاری و سیکل را نیز افزایش دهد.
بنابراین دمای قالب نباید بهصورت یک عدد ثابت برای تمام قطعات پلی کربنات تعیین شود.
۱۰. خشککردن مواد پلی کربنات بسیار مهم است
پلی کربنات مادهای حساس به رطوبت است.
اگر مواد قبل از تزریق بهدرستی خشک نشوند، رطوبت موجود در گرانول میتواند در زمان فرآیند مشکلاتی ایجاد کند.
برخی نشانههای احتمالی عبارتاند از:
ایجاد حباب
رگههای نقرهای یا Splay
کاهش کیفیت ظاهری
کاهش خواص مکانیکی
تغییرات فرآیندی
بنابراین در کنار ساخت قالب مناسب، آمادهسازی صحیح مواد اولیه نیز اهمیت زیادی دارد.
دمای خشککردن و زمان خشککردن باید بر اساس دیتاشیت گرید مورد استفاده تعیین شود و نباید یک شرایط ثابت را برای تمام انواع پلی کربنات در نظر گرفت.
۱۱. سیستم پران را با دقت طراحی کنید
پس از خنک شدن قطعه، باید بدون آسیب از قالب خارج شود.
در قطعات پلی کربنات، طراحی نامناسب سیستم پران میتواند باعث ایجاد:
سفیدشدگی
تغییر شکل
خط پران
ترک
تنش موضعی
شود.
تعداد و محل پینهای پران باید با توجه به هندسه قطعه و نقاط مناسب برای اعمال نیرو انتخاب شوند.
اگر قطعه سطح ظاهری حساسی داشته باشد، باید محل آثار پران نیز از ابتدا در طراحی در نظر گرفته شود.
۱۲. شیب خروج قطعه را فراموش نکنید
برای خارج شدن آسان قطعه از قالب، معمولاً باید سطوح مناسب دارای شیب خروج باشند.
کمبود Draft میتواند باعث:
گیر کردن قطعه
افزایش نیروی پران
ایجاد خط روی قطعه
آسیب به سطح قالب
افزایش زمان سیکل
شود.
مقدار دقیق شیب خروج به عواملی مانند جنس قطعه، عمق دیواره، بافت سطح، جهت خروج و الزامات ظاهری بستگی دارد.
۱۳. مراقب تنش داخلی در قطعات پلی کربنات باشید
یکی از مشکلات مهم در قطعات PC، ایجاد تنش داخلی است.
تنش میتواند تحت تأثیر عوامل مختلفی ایجاد شود، از جمله:
سرعت و شرایط تزریق
دمای مذاب
دمای قالب
ضخامت قطعه
طراحی گیت
سرعت خنککاری
طراحی نامناسب قالب
تنش داخلی ممکن است در زمان تولید مشخص نباشد، اما در مراحل بعدی یا تحت اثر مواد شیمیایی و شرایط محیطی، احتمال ترکخوردگی قطعه را افزایش دهد.
بنابراین کاهش تنش باید از مرحله طراحی قطعه و قالب مورد توجه قرار گیرد.
۱۴. استفاده از تحلیل Mold Flow میتواند مفید باشد
برای قطعات حساس، بزرگ، پیچیده یا دارای الزامات ظاهری بالا، تحلیل جریان مواد قبل از ساخت قالب میتواند بسیار مفید باشد.
در این تحلیل میتوان مواردی مانند:
محل مناسب گیت
مسیر جریان
زمان پر شدن
فشار تزریق
خطوط جوش
محل تجمع هوا
احتمال مکش
بالانس حفرهها
را بررسی کرد.
استفاده از تحلیل مهندسی میتواند احتمال اصلاحات پرهزینه پس از ساخت قالب را کاهش دهد.
۱۵. قالب پلی کربنات را متناسب با تیراژ طراحی کنید
یکی از نکات مهم در ساخت هر قالب تزریق پلاستیک، تناسب طراحی قالب با تیراژ تولید است.
قالبی که برای تولید چند هزار قطعه ساخته میشود، ممکن است از نظر ساختار با قالبی که قرار است سالها و برای میلیونها قطعه کار کند، تفاوت داشته باشد.
مواردی مانند:
نوع فولاد
تعداد کویته
نوع راهگاه
سیستم خنککاری
سیستم پران
سختکاری
پوششها
کیفیت ماشینکاری
باید با نیاز واقعی پروژه هماهنگ باشند.
۱۶. قالب یک کویته یا چند کویته؟
برای تولید قطعات پلی کربنات، تعداد کویته باید با تیراژ و ظرفیت تولید هماهنگ باشد.
قالب یک کویته معمولاً هزینه اولیه کمتری دارد و برای برخی پروژههای کمتیراژ مناسب است.
اما در تولید انبوه، قالب چندکویته میتواند تعداد قطعات تولیدشده در هر سیکل را افزایش دهد.
در قالب چندکویته، بالانس جریان اهمیت بیشتری پیدا میکند و طراحی راهگاه باید با دقت انجام شود.
بنابراین انتخاب تعداد کویته صرفاً یک تصمیم قالبسازی نیست؛ بلکه یک تصمیم اقتصادی و تولیدی نیز محسوب میشود.
۱۷. قالب قطعات شفاف پلی کربنات نیازمند دقت بیشتری است
ساخت قالب برای قطعات شفاف PC معمولاً حساستر از قطعاتی است که ظاهر آنها اهمیت کمتری دارد.
در قطعات شفاف، مواردی مانند:
کیفیت سطح حفره
پولیش
خط جدایش
محل گیت
خطوط جریان
خطوط جوش
هواگیری
تنش داخلی
باید با دقت بیشتری کنترل شوند.
به همین دلیل اگر قطعهای مانند لنز، کاور، پنجره، محفظه شفاف یا قطعه نوری قرار است با پلی کربنات تولید شود، طراحی قالب باید متناسب با الزامات نوری و ظاهری آن انجام شود.
اشتباهات رایج در ساخت قالب پلی کربنات
برخی اشتباهات میتوانند هزینه ساخت قالب را افزایش داده و کیفیت تولید را کاهش دهند.
مهمترین آنها عبارتاند از:
استفاده از یک طراحی ثابت برای تمام گریدهای PC
گریدهای مختلف پلی کربنات ممکن است ویژگیهای متفاوتی داشته باشند. مشخصات ماده باید از دیتاشیت سازنده بررسی شود.
بیتوجهی به هواگیری
هواگیری ضعیف یکی از دلایل مهم بسیاری از عیوب ظاهری است.
انتخاب نادرست محل گیت
گیت باید بر اساس هندسه و مسیر جریان انتخاب شود.
خنککاری غیریکسان
اختلاف دمای بخشهای مختلف قالب میتواند روی کیفیت و ابعاد قطعه اثر بگذارد.
توجه نکردن به تیراژ
قالب باید متناسب با تعداد قطعات مورد نیاز طراحی شود.
تلاش برای کاهش هزینه با حذف جزئیات مهندسی
کاهش هزینه اولیه قالب در صورتی که باعث افزایش هزینه تولید و تعمیرات شود، در نهایت صرفه اقتصادی نخواهد داشت.
مراحل ساخت قالب تزریق پلی کربنات
بهطور کلی فرآیند طراحی و ساخت قالب میتواند شامل مراحل زیر باشد:
۱. بررسی قطعه و نیاز تولید
در ابتدا هندسه قطعه، جنس PC، تیراژ و الزامات کیفی بررسی میشود.
۲. طراحی قالب
ساختار قالب، خط جدایش، سیستم راهگاه، گیت، پران و خنککاری طراحی میشود.
۳. بررسی مهندسی
در پروژههای حساس میتوان تحلیل جریان و بررسی DFM را انجام داد.
۴. انتخاب فولاد
فولاد اجزای مختلف قالب متناسب با شرایط پروژه انتخاب میشود.
۵. ماشینکاری
اجزای قالب با استفاده از ماشینآلات مناسب ساخته میشوند.
۶. عملیات تکمیلی و پرداخت
سنگزنی، EDM، پولیش و سایر عملیات مورد نیاز انجام میشود.
۷. مونتاژ قالب
اجزای مختلف قالب مونتاژ و تنظیم میشوند.
۸. تست قالب
قالب روی دستگاه تزریق تست میشود و شرایط تولید مورد بررسی قرار میگیرد.
۹. اصلاحات احتمالی
در صورت نیاز، اصلاحات لازم روی قالب یا شرایط فرآیند انجام میشود.
۱۰. تولید نمونه و کنترل کیفیت
قطعه تولید شده از نظر ابعاد، ظاهر و عملکرد بررسی میشود.
ساخت قالب پلی کربنات در نوآوران علوم مهندسی پویا
شرکت نوآوران علوم مهندسی پویا، سازنده تخصصی انواع قالبهای تزریق پلاستیک، در زمینه طراحی و ساخت قالب برای قطعات پلاستیکی مهندسی فعالیت میکند.
در ساخت قالب برای پلی کربنات، توجه به جنس ماده، طراحی قطعه، شرایط فرآیند تزریق، تیراژ تولید و کیفیت نهایی قطعه اهمیت ویژهای دارد.
این مجموعه با بهرهگیری از تیم متخصص دانشگاهی و مجرب صنعتی، فرآیند پروژه را از مرحله بررسی و طراحی تا ساخت قالب و تولید قطعه دنبال میکند.
فرآیند کاری مجموعه:
طراحی و مهندسی → ساخت قالب → تولید قطعه
همچنین برای مدیریت بهتر زمان پروژه، امکان برنامهریزی و ارائه گانت چارت زمانی وجود دارد تا روند ساخت قالب برای مشتری شفافتر باشد.
زمینه فعالیت مجموعه محدود به یک صنعت خاص نیست و شامل پروژههای مربوط به:
تجهیزات پزشکی
تجهیزات الکترونیکی
صنایع خودرویی
لوازم خانگی
قطعات صنعتی
اسباببازی
قطعات پلاستیکی سفارشی
میشود.
جمعبندی نکات ساخت قالب پلی کربنات
ساخت قالب برای پلی کربنات نیازمند توجه همزمان به طراحی قطعه، انتخاب فولاد، سیستم راهگاه، محل گیت، هواگیری، خنککاری، سیستم پران، کیفیت سطح و شرایط فرآیند تزریق است.
در قطعات حساس، بهخصوص قطعات شفاف و ظاهری، کوچکترین ایراد در طراحی قالب میتواند روی کیفیت محصول نهایی اثر بگذارد.
بنابراین بهتر است ساخت قالب پلی کربنات صرفاً بر اساس کمترین قیمت انجام نشود و عواملی مانند طول عمر قالب، کیفیت قطعه، زمان سیکل، قابلیت تعمیر و تیراژ تولید نیز در تصمیمگیری لحاظ شوند.
اگر فایل سهبعدی قطعه، نقشه یا مشخصات پروژه را در اختیار دارید، بررسی مهندسی آن قبل از شروع ساخت قالب میتواند بسیاری از مشکلات احتمالی مرحله تولید را کاهش دهد.
سفارش طراحی و ساخت قالب تزریق پلی کربنات
شرکت نوآوران علوم مهندسی پویا
سازنده تخصصی انواع قالبهای تزریق پلاستیک
همراه پایدار شما در تولید
برای مشاهده نمونهکارها به pooyamfc.com → بخش نمایشگاه مجازی مراجعه کنید.
تلفن: ۰۲۱۶۶۵۶۶۹۱۴
موبایل: ۰۹۱۲۵۷۵۲۵۵۳
آدرس: تهران، خیابان آزادی، خیابان زارع، پلاک 40 واحد 13
درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.
بدون دیدگاه