انواع پران قالب تزریق پلاستیک؛ راهنمای انتخاب سیستم پران مناسب
سیستم پران قالب تزریق پلاستیک چیست؟
سیستم پران یکی از بخشهای مهم قالب تزریق پلاستیک است که وظیفه دارد قطعه تولیدشده را پس از خنک شدن، از حفره یا ماهیچه قالب خارج کند. انتخاب صحیح این سیستم تأثیر مستقیمی بر کیفیت سطح قطعه، زمان سیکل تولید، عمر قالب و میزان ضایعات دارد.
در فرآیند تزریق پلاستیک، مواد مذاب وارد حفره قالب میشوند و پس از سرد شدن، شکل مورد نظر را به خود میگیرند. به دلیل جمعشدگی پلاستیک هنگام خنک شدن، قطعه ممکن است به ماهیچه قالب بچسبد و هنگام باز شدن قالب بهراحتی جدا نشود. در این مرحله، سیستم پران با اعمال نیروی کنترلشده، قطعه را از قالب خارج میکند.
انتخاب سیستم پران باید بر اساس هندسه قطعه، جنس پلاستیک، ضخامت دیواره، سطح ظاهری، تیراژ تولید و میزان نیروی مورد نیاز برای خروج قطعه انجام شود.
در شرکت نوآوران علوم مهندسی پویا، طراحی سیستم پران بخشی از فرآیند مهندسی قالب است و باید با سایر اجزای قالب، از جمله ماهیچه، حفره، خنککاری و مکانیزمهای حرکتی، هماهنگ باشد.
انواع پران قالب تزریق پلاستیک کداماند؟
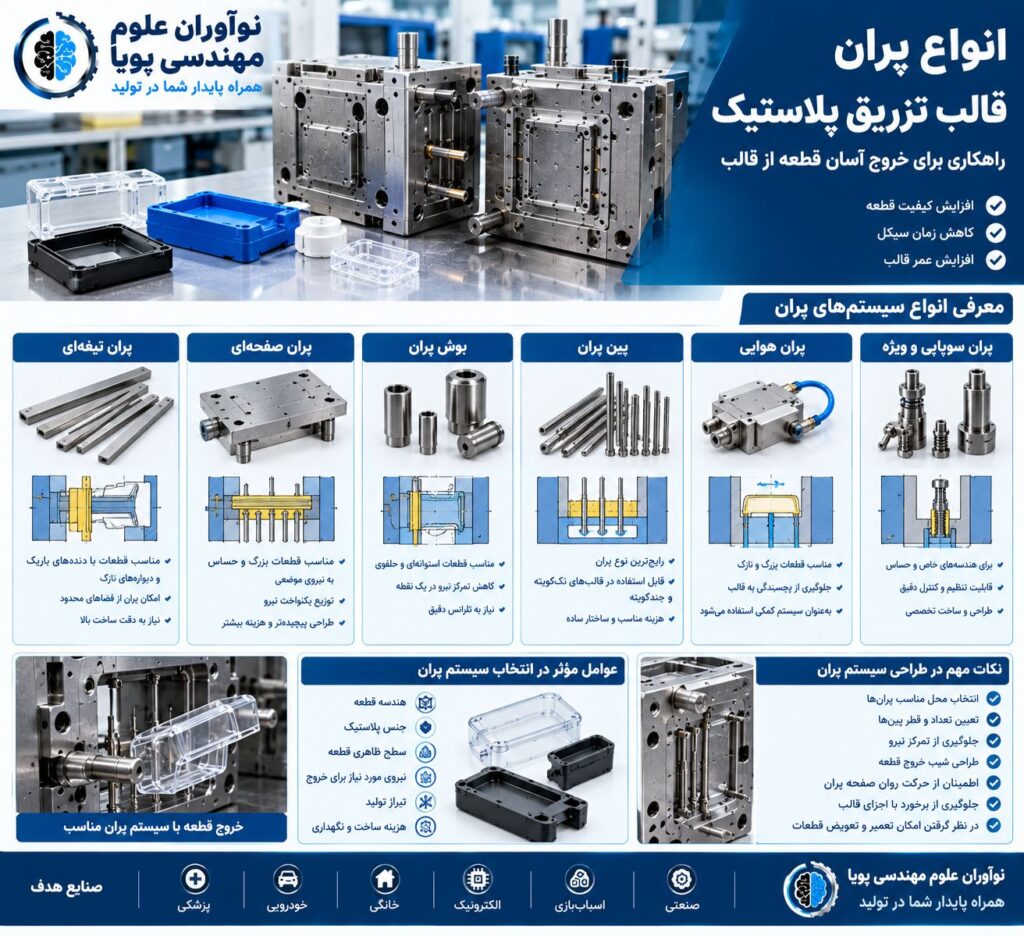
سیستمهای پران بر اساس ساختار و نحوه انتقال نیرو به قطعه به چند گروه تقسیم میشوند. رایجترین آنها عبارتاند از:
پین پران
بوش پران
پران تیغهای
پران صفحهای یا صفحه استریپر
پران هوایی
پران سوپاپی
پران با کمک مکانیزمهای ویژه، مانند پرانهای ترکیبی و چندمرحلهای
هر یک از این روشها برای شرایط خاصی مناسب هستند و انتخاب آنها باید بر اساس نیاز واقعی قطعه انجام شود.
۱. پین پران؛ رایجترین نوع پران قالب
پین پران یا Ejector Pin یکی از پرکاربردترین روشها برای خارج کردن قطعات پلاستیکی از قالب است.
در این سیستم، پینهای استوانهای در صفحه پران نصب میشوند. پس از باز شدن قالب، حرکت صفحه پران باعث جلو آمدن پینها و جدا شدن قطعه از ماهیچه میشود. سپس با بازگشت سیستم پران، پینها به موقعیت اولیه خود برمیگردند.
کاربردهای پین پران
پین پران برای تولید طیف گستردهای از قطعات استفاده میشود، از جمله:
قابها و محفظههای پلاستیکی
قطعات لوازم خانگی
قطعات صنعتی
قطعات اسباببازی
درپوشها و قطعات عمومی
بسیاری از قطعات خودرویی و الکترونیکی
مزایای پین پران
ساختار نسبتاً ساده
هزینه ساخت و نگهداری مناسب
امکان استفاده در قالبهای تککویته و چندکویته
قابلیت تعویض پینهای آسیبدیده
انعطافپذیری در تعیین تعداد و محل نقاط پران
محدودیتهای پین پران
پین پران نیروی خروج را در نقاط مشخصی به قطعه وارد میکند. اگر تعداد پینها کم باشد یا محل آنها مناسب انتخاب نشود، ممکن است قطعه تغییر شکل دهد، سفید شود یا آثار پران روی سطح آن باقی بماند.
به همین دلیل، در قطعات نازک، نرم یا دارای سطح ظاهری حساس، طراحی محل و تعداد پینها اهمیت زیادی دارد.
۲. بوش پران؛ مناسب برای قطعات استوانهای
بوش پران یا Ejector Sleeve معمولاً برای خارج کردن قطعاتی استفاده میشود که دارای بخشهای استوانهای، بوشمانند یا برجستگیهای دایرهای هستند.
در این سیستم، یک بوش متحرک در اطراف ماهیچه قرار میگیرد و هنگام حرکت، نیرو را به سطح مشخصی از قطعه وارد میکند.
کاربردهای بوش پران
بوشهای پلاستیکی
قطعات استوانهای
قطعات دارای توپی یا برجستگی دایرهای
برخی درپوشها و اتصالات
قطعاتی که پران یکنواخت در اطراف یک بخش دایرهای نیاز دارند
مزایای بوش پران
بوش پران میتواند نیرو را در اطراف یک ناحیه حلقوی توزیع کند. این موضوع در مقایسه با وارد کردن نیرو از یک نقطه محدود، در بسیاری از هندسهها به خروج یکنواختتر قطعه کمک میکند.
نکات طراحی بوش پران
تلرانس بین بوش و ماهیچه باید بهدقت تعیین شود. همچنین باید به سایش، روانکاری مناسب در صورت نیاز، سختی قطعات و امکان خروج آسان قطعه توجه کرد.
۳. پران تیغهای؛ مناسب برای دیوارههای نازک و دندهها
پران تیغهای یا Blade Ejector برای قطعاتی مناسب است که دارای دندههای باریک، دیوارههای نازک یا فضاهای محدود هستند و نصب پین پران معمولی در آنها دشوار است.
این پران به شکل تیغه ساخته میشود و نیروی خروج را در یک سطح باریک وارد میکند.
کاربردهای پران تیغهای
دندههای باریک
قطعات دارای دیواره نازک
برخی قطعات الکترونیکی
قطعاتی با شبکههای داخلی
قطعاتی که فضای کافی برای نصب پین گرد ندارند
مزایای پران تیغهای
امکان استفاده در فضاهای محدود
قابلیت پران از کنار دندههای باریک
کاهش نیاز به تغییر هندسه قطعه برای جایگذاری پین گرد
محدودیتها
پران تیغهای به دقت ساخت بالایی نیاز دارد. اگر تیغه بهدرستی هدایت نشود یا ضخامت آن با شرایط قطعه هماهنگ نباشد، احتمال شکستگی، سایش یا ایجاد آثار نامطلوب روی قطعه وجود دارد.
۴. پران صفحهای یا صفحه استریپر
در سیستم پران صفحهای، یک صفحه متحرک با سطح نسبتاً گسترده، قطعه را از ماهیچه جدا میکند. این روش زمانی مفید است که وارد کردن نیرو از چند پین کوچک، باعث تغییر شکل یا آسیب قطعه شود.
این سیستم با نامهای پران صفحهای یا Stripper Plate Ejection شناخته میشود. طراحی دقیق آن به ساختار قالب و نحوه نگهداشتن قطعه بستگی دارد.
کاربردهای پران صفحهای
قطعات حلقوی
قطعات استوانهای بزرگ
قطعات نازک و نسبتاً حساس
قطعاتی که سطح تماس مناسبی برای پران گسترده دارند
برخی قطعاتی که به نیروی خروج یکنواخت نیاز دارند
مزایای پران صفحهای
توزیع نیرو در سطح وسیعتر
کاهش تمرکز نیرو در نقاط محدود
امکان کاهش آثار موضعی پران
مناسب برای برخی قطعاتی که به ماهیچه میچسبند
محدودیتهای پران صفحهای
ساختار قالب ممکن است پیچیدهتر و هزینه ساخت آن بیشتر شود. همچنین هدایت صفحه، لقیهای کاری و جلوگیری از گیرکردن آن باید با دقت طراحی شوند.
نکته: پران صفحهای با صفحه پران معمولی که پینها را به حرکت درمیآورد، یکسان نیست. در سیستم صفحه استریپر، خود صفحه با قطعه تماس دارد و آن را جدا میکند.
۵. پران هوایی؛ مناسب برای برخی قطعات بزرگ و نازک
در پران هوایی یا Air Ejection، از هوای فشرده برای کمک به جدا شدن قطعه از سطح قالب استفاده میشود.
در برخی قطعات بزرگ و نازک، ممکن است قطعه به سطح قالب بچسبد و هنگام پران معمولی دچار تغییر شکل شود. در این شرایط، هوای فشرده میتواند به شکستن خلأ یا کاهش چسبندگی قطعه کمک کند.
کاربردهای پران هوایی
برخی قطعات بزرگ و نازک
قطعات با سطح تماس زیاد با ماهیچه
برخی ظروف و قطعات پوستهای
قطعاتی که احتمال چسبیدن آنها به قالب وجود دارد
مزایا و محدودیتها
پران هوایی میتواند به خروج قطعه کمک کند و در برخی کاربردها آثار پران مکانیکی را کاهش دهد. با این حال، طراحی مسیر هوا، آببندی، فشار مناسب و زمانبندی آن ضروری است.
در بسیاری از قالبها، پران هوایی بهعنوان یک سیستم کمکی در کنار پین پران یا روشهای دیگر به کار میرود، نه لزوماً بهعنوان تنها روش خروج قطعه.
۶. پران سوپاپی؛ برای قطعات خاص و حساس
در بعضی قالبها، از مکانیزمهای سوپاپی یا اجزای پران ویژه استفاده میشود تا خروج قطعه با شرایط خاص هندسی یا ظاهری سازگار شود.
طراحی این سیستمها به ساختار قالب و نوع قطعه وابسته است. بنابراین اصطلاح «پران سوپاپی» ممکن است در کاربردهای مختلف به سازوکارهای متفاوتی اشاره کند و باید مشخصات فنی سیستم مورد نظر بررسی شود.
برای انتخاب چنین مکانیزمی، عواملی مانند فضای موجود، نیروی پران، شرایط آببندی، سایش و قابلیت تعمیر باید ارزیابی شوند.
۷. سیستم پران ترکیبی و چندمرحلهای
در برخی قطعات، یک نوع پران بهتنهایی کافی نیست. در این موارد میتوان از ترکیب چند روش استفاده کرد.
برای مثال:
پین پران به همراه پران هوایی
پین پران همراه با بوش پران
پران تیغهای همراه با پین پران
سیستم پران دومرحلهای برای خروج کنترلشده قطعه
در سیستمهای چندمرحلهای، ترتیب حرکت اجزا اهمیت زیادی دارد. اگر زمانبندی یا کورس حرکتی بهدرستی تعیین نشود، ممکن است قطعه آسیب ببیند یا اجزای قالب با یکدیگر برخورد کنند.
مقایسه انواع پران قالب تزریق پلاستیک
نوع پرانکاربرد رایجنکته مهم طراحیپین پرانقطعات عمومیتعداد، قطر و محل پینهابوش پرانقطعات حلقوی و استوانهایتلرانس بوش و ماهیچهپران تیغهایدندهها و دیوارههای باریکدقت ساخت و هدایت تیغهپران صفحهایقطعات بزرگ یا حساس به نیروی موضعیهدایت و همراستایی صفحهپران هواییقطعاتی که به سطح قالب میچسبندمسیر هوا و زمانبندیپران ویژه یا سوپاپیهندسههای خاصبررسی سازوکار و قابلیت تعمیرپران ترکیبیقطعات پیچیدههماهنگی حرکت اجزا
هیچیک از این روشها برای تمام قطعات بهترین انتخاب نیست. انتخاب نهایی باید با توجه به هندسه قطعه، جنس پلاستیک و شرایط تولید انجام شود.
چگونه نوع پران مناسب را انتخاب کنیم؟
برای انتخاب سیستم پران، بهتر است چند عامل اصلی بررسی شوند.
۱. جنس پلاستیک
مواد مختلف از نظر جمعشدگی، سختی، انعطافپذیری و رفتار هنگام خنک شدن متفاوتاند. برای مثال، قطعات ساختهشده از مواد انعطافپذیر ممکن است به روش خروج متفاوتی نسبت به قطعات سخت نیاز داشته باشند.
۲. هندسه قطعه
قطعات دارای دندههای باریک، بخشهای حلقوی، دیوارههای نازک یا سطوح گسترده ممکن است به پران تیغهای، بوش پران، صفحه استریپر یا سیستم ترکیبی نیاز داشته باشند.
۳. سطح ظاهری
اگر آثار پران روی سطح قابل مشاهده قطعه مجاز نباشد، باید محل پرانها با دقت انتخاب شود یا از روشهای مناسب دیگری استفاده شود.
۴. نیروی لازم برای خروج قطعه
نیروی پران به میزان چسبندگی قطعه به ماهیچه، جمعشدگی، شیب خروج، سطح تماس و شرایط فرآیند بستگی دارد.
۵. تیراژ تولید و عمر قالب
در تولید انبوه، دوام قطعات متحرک، مقاومت در برابر سایش، قابلیت تعمیر و پایداری عملکرد سیستم پران اهمیت بیشتری پیدا میکند.
۶. هزینه ساخت و نگهداری
سیستم سادهتر همیشه بهترین گزینه نیست؛ اما اگر دو روش عملکرد مناسبی داشته باشند، انتخاب روش کمهزینهتر و قابلاعتمادتر میتواند تصمیم اقتصادیتری باشد.
نکات مهم در طراحی سیستم پران قالب تزریق پلاستیک
برای عملکرد مناسب سیستم پران، رعایت نکات زیر ضروری است:
محل پرانها را تا حد امکان روی نواحی مناسب و مقاوم قطعه انتخاب کنید.
تعداد و قطر پینها را بر اساس نیروی لازم و فضای موجود تعیین کنید.
از تمرکز بیش از حد نیرو در نقاط محدود جلوگیری کنید.
شیب خروج قطعه را متناسب با هندسه و سطح آن در نظر بگیرید.
حرکت صفحه پران را بهصورت روان و بدون گیرکردن طراحی کنید.
از برخورد پرانها با کانالهای خنککاری و سایر اجزای قالب جلوگیری کنید.
امکان تعویض و تعمیر قطعات پران را در طراحی لحاظ کنید.
در قالبهای چندکویته، عملکرد یکنواخت سیستم پران را بررسی کنید.
در صورت نیاز، از شبیهسازی و بررسی مهندسی برای ارزیابی خروج قطعه استفاده کنید.
مشکلات رایج سیستم پران و راهکارهای آن
سفیدشدگی یا تغییر شکل قطعه
این مشکل میتواند ناشی از نیروی زیاد در نقاط محدود، خنککاری ناکافی، شیب خروج نامناسب یا چسبندگی زیاد قطعه به ماهیچه باشد. اصلاح محل پران، افزایش سطح تماس مناسب یا بهینهسازی شرایط فرآیند میتواند کمککننده باشد.
باقی ماندن قطعه داخل قالب
چسبندگی به ماهیچه، جمعشدگی زیاد، نبود شیب خروج کافی یا زمانبندی نامناسب میتواند باعث خروج ناموفق قطعه شود.
شکستگی پین پران
بارگذاری نامناسب، همراستا نبودن پین، سایش، گیرکردن صفحه پران یا طراحی نامناسب میتواند به شکستگی منجر شود.
ایجاد آثار پران روی قطعه
اگر قطر، تعداد یا محل پینها مناسب نباشد، ممکن است اثر آنها روی قطعه باقی بماند. در قطعات ظاهری، این موضوع باید از مرحله طراحی بررسی شود.
حرکت نامنظم صفحه پران
لقی نامناسب، آلودگی، سایش یا همراستا نبودن اجزا میتواند حرکت صفحه را مختل کند. طراحی دقیق، مونتاژ صحیح و نگهداری منظم در پیشگیری از این مشکل مؤثر است.
اهمیت سیستم پران در کیفیت و هزینه تولید
سیستم پران فقط برای خارج کردن قطعه از قالب استفاده نمیشود؛ بلکه میتواند بر زمان سیکل، میزان ضایعات، کیفیت ظاهری، پایداری تولید و هزینه تعمیرات نیز اثر بگذارد.
اگر قطعه در هر سیکل بهراحتی و بدون آسیب خارج شود، احتمال توقف دستگاه و نیاز به دخالت اپراتور کاهش پیدا میکند. در مقابل، سیستم پران نامناسب میتواند باعث گیرکردن قطعه، شکستگی اجزا و افزایش هزینههای تولید شود.
به همین دلیل، طراحی سیستم پران باید همزمان با طراحی سایر بخشهای قالب انجام شود، نه اینکه فقط در پایان طراحی به آن توجه شود.
طراحی و ساخت سیستم پران در نوآوران علوم مهندسی پویا
شرکت نوآوران علوم مهندسی پویا، سازنده تخصصی انواع قالبهای تزریق پلاستیک، در زمینه طراحی و ساخت قالب برای قطعات پلاستیکی سفارشی فعالیت میکند.
در طراحی قالب، انتخاب نوع پران بر اساس هندسه قطعه، جنس ماده، سطح ظاهری، تیراژ تولید و الزامات فنی انجام میشود. هدف، رسیدن به سیستمی است که قطعه را با اطمینان خارج کند و در عین حال کیفیت و دوام قالب را حفظ کند.
فرآیند کاری مجموعه شامل مراحل زیر است:
طراحی و مهندسی → ساخت قالب → تولید قطعه
این مجموعه با بهرهگیری از تیم متخصص دانشگاهی و مجرب صنعتی، به مدیریت زمان پروژه، برنامهریزی ساخت و ارائه گانت چارت زمانی نیز توجه دارد.
زمینه فعالیت شرکت شامل طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف، از جمله پزشکی، الکترونیک، خودرویی، لوازم خانگی و قطعات صنعتی است.
جمعبندی
انواع پران قالب تزریق پلاستیک شامل پین پران، بوش پران، پران تیغهای، پران صفحهای، پران هوایی و سیستمهای ویژه یا ترکیبی است. هر روش مزایا، محدودیتها و کاربردهای خاص خود را دارد.
برای انتخاب سیستم مناسب باید هندسه قطعه، جنس پلاستیک، نیروی خروج، کیفیت سطح، تیراژ تولید و هزینه نگهداری بررسی شوند. طراحی صحیح سیستم پران میتواند از تغییر شکل قطعه، آثار نامطلوب پران، گیرکردن قطعه و توقفهای تولید جلوگیری کند.
اگر قصد طراحی و ساخت قالب تزریق پلاستیک دارید، بررسی سیستم پران از ابتدای پروژه به انتخاب راهکار مناسبتر و کاهش مشکلات مرحله تولید کمک میکند.
سفارش طراحی و ساخت قالب تزریق پلاستیک
شرکت نوآوران علوم مهندسی پویا
سازنده تخصصی انواع قالبهای تزریق پلاستیک
همراه پایدار شما در تولید
برای مشاهده نمونهکارها به pooyamfc.com → بخش نمایشگاه مجازی مراجعه کنید.
تلفن: ۰۲۱۶۶۵۶۶۹۱۴
موبایل: ۰۹۱۲۵۷۵۲۵۵۳
آدرس: تهران، خیابان آزادی، خیابان زارع، پلاک 40 واحد 13
درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.
بدون دیدگاه