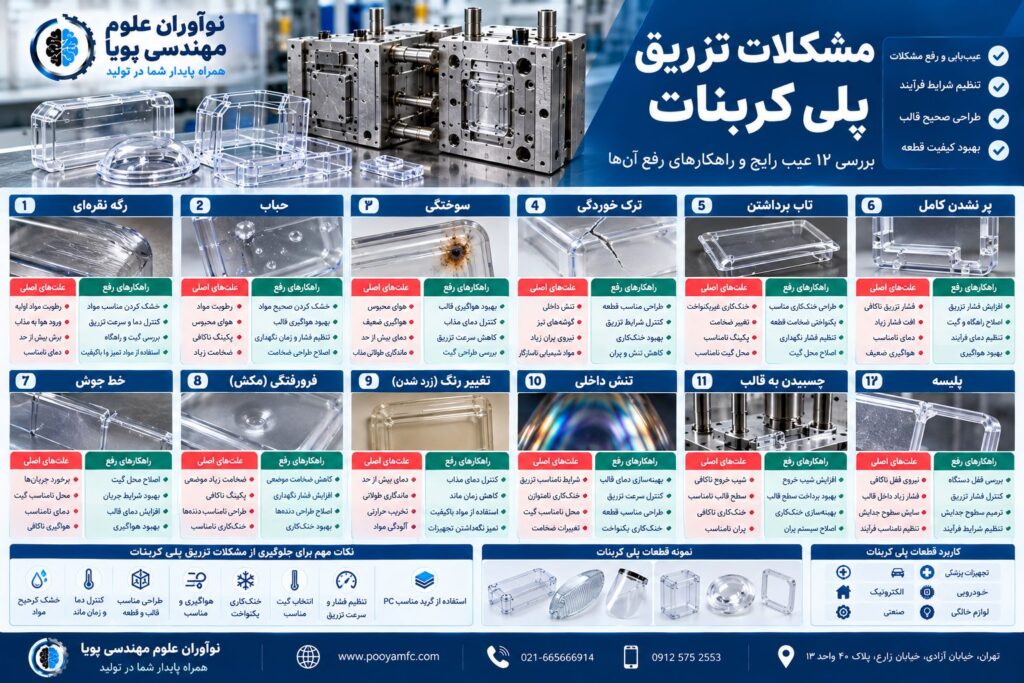
مشکلات تزریق پلی کربنات؛ بررسی ۱۲ عیب رایج و راهکارهای رفع آنها
مشکلات تزریق پلی کربنات چیست و چرا اهمیت دارد؟
پلی کربنات (Polycarbonate) یا به اختصار PC یکی از مهمترین پلیمرهای مهندسی مورد استفاده در صنعت تزریق پلاستیک است. این ماده به دلیل مقاومت ضربهای بالا، شفافیت در گریدهای مناسب، پایداری ابعادی و خواص مکانیکی مطلوب، در تولید قطعات صنعتی، تجهیزات پزشکی، لوازم الکترونیکی، قطعات خودرویی و محفظههای پلاستیکی کاربرد گستردهای دارد.
با وجود مزایای فراوان، تزریق پلی کربنات نسبت به بسیاری از پلاستیکهای عمومی مانند پلیپروپیلن و پلیاتیلن حساسیت بیشتری به شرایط فرآیندی دارد.
مشکلات تزریق پلی کربنات میتواند به دلایل مختلفی مانند رطوبت مواد اولیه، دمای نامناسب مذاب، طراحی نادرست قالب، هواگیری ضعیف، خنککاری غیریکنواخت و تنشهای داخلی ایجاد شود.
شناخت این مشکلات برای تولیدکنندگان اهمیت زیادی دارد؛ زیرا یک عیب کوچک در قطعه پلی کربنات، بهویژه قطعات شفاف یا قطعات دارای الزامات مکانیکی بالا، ممکن است باعث افزایش ضایعات، کاهش کیفیت یا حتی مردود شدن محصول شود.
در شرکت نوآوران علوم مهندسی پویا، توجه به طراحی مهندسی قالب و شرایط تولید از عوامل مهم در دستیابی به قطعات پلاستیکی باکیفیت است.
چرا تزریق پلی کربنات دشوارتر از بعضی پلاستیکهاست؟
پلی کربنات ویژگیهایی دارد که فرآیند تزریق آن را حساس میکند.
مهمترین این ویژگیها عبارتاند از:
حساسیت به رطوبت: پلی کربنات مادهای رطوبتگیر است و در صورت خشکنشدن مناسب، احتمال تخریب هیدرولیتیکی آن هنگام ذوب وجود دارد.
ویسکوزیته نسبتاً بالا: بعضی گریدهای PC برای پر شدن مناسب قالب به فشار و شرایط حرارتی کنترلشده نیاز دارند.
حساسیت به تنش داخلی: شرایط نامناسب تزریق، پکینگ و خنککاری میتواند باعث ایجاد تنشهای پسماند شود.
اهمیت کیفیت سطح: در قطعات شفاف، کوچکترین ایراد ظاهری بهراحتی دیده میشود.
حساسیت به شرایط حرارتی: ماندگاری بیش از حد مذاب در سیلندر یا دمای نامناسب میتواند به تغییر رنگ و تخریب ماده منجر شود.
به همین دلیل، رفع مشکلات تزریق PC نیازمند بررسی همزمان مواد اولیه، دستگاه، قالب و پارامترهای تولید است.
۱. ایجاد رگههای نقرهای در تزریق پلی کربنات
یکی از رایجترین مشکلات تزریق پلی کربنات، ایجاد رگههای نقرهای یا Splay Marks روی سطح قطعه است.
این عیب معمولاً به شکل خطوط روشن، نقرهای یا رگههایی در جهت جریان مواد ظاهر میشود.
علت ایجاد رگه نقرهای
خشکنشدن مناسب گرانول پلی کربنات
وجود رطوبت در مواد اولیه
ورود هوا به مذاب
سرعت برشی بیش از حد در برخی نقاط مسیر جریان
تخریب حرارتی ماده
آلودگی مواد اولیه
راهکار رفع رگه نقرهای
ابتدا باید شرایط خشککردن مواد بررسی شود. دمای خشککن، زمان خشککردن و نقطه شبنم هوای خشککن باید با توصیه سازنده گرید پلی کربنات هماهنگ باشند.
سپس باید دمای سیلندر، سرعت تزریق، شرایط ماردون، فشار برگشتی و طراحی گیت بررسی شود.
نکته مهم: همه رگههای نقرهای ناشی از رطوبت نیستند؛ بنابراین اگر خشککردن صحیح مشکل را برطرف نکرد، باید احتمال ورود هوا، برش زیاد یا تخریب مواد بررسی شود.
۲. ایجاد حباب در قطعات پلی کربنات
حباب یکی دیگر از عیوب مهم در تزریق PC است که بهخصوص در قطعات شفاف، ظاهر محصول را بهشدت تحت تأثیر قرار میدهد.
حباب ممکن است در داخل قطعه یا نزدیک سطح آن مشاهده شود.
دلایل ایجاد حباب
رطوبت مواد اولیه
محبوس شدن هوا
طراحی نامناسب راهگاه یا گیت
شرایط نامناسب تزریق
تشکیل حفره خلأ در بخشهای ضخیم قطعه
پکینگ ناکافی
راهکارهای رفع حباب
در مرحله اول باید مشخص شود که عیب از نوع حباب گازی است یا حفره ناشی از جمعشدگی و خلأ (Void).
اگر علت، گاز یا رطوبت باشد، اصلاح خشککردن مواد، هواگیری قالب و شرایط تزریق اهمیت دارد.
اما اگر حفره در اثر جمعشدگی داخل بخش ضخیم قطعه ایجاد شده باشد، باید طراحی ضخامت، محل گیت، فشار و زمان نگهداری و شرایط خنککاری بررسی شود.
۳. سوختگی قطعه پلی کربنات
سوختگی معمولاً به شکل لکههای قهوهای یا سیاه در قطعه مشاهده میشود.
این مشکل ممکن است در انتهای مسیر جریان، نزدیک خطوط جوش یا در نواحی خاصی از قطعه ظاهر شود.
علت سوختگی پلی کربنات
محبوس شدن هوا در حفره قالب
هواگیری ضعیف
فشرده شدن سریع هوای محبوس
دمای بیش از حد مذاب
ماندگاری طولانی ماده در سیلندر
برش بیش از حد در گیت یا راهگاه
راهکار رفع سوختگی
برای رفع این مشکل باید محل ایجاد سوختگی بررسی شود.
اگر سوختگی در انتهای مسیر جریان قرار دارد، احتمال محبوس شدن هوا و پدیده Diesel Effect مطرح است.
در این شرایط، اصلاح هواگیری قالب و بررسی سرعت تزریق میتواند مؤثر باشد.
اگر سوختگی ناشی از تخریب حرارتی باشد، باید دمای فرآیند، زمان ماند مواد و شرایط پلاستیکسازی اصلاح شود.
۴. ترک خوردن قطعات پلی کربنات
ترکخوردگی یکی از مهمترین مشکلات تزریق پلی کربنات است؛ زیرا میتواند علاوه بر ظاهر قطعه، استحکام و عملکرد آن را نیز تحت تأثیر قرار دهد.
بعضی ترکها بلافاصله پس از تولید دیده میشوند؛ اما برخی دیگر ممکن است پس از مونتاژ، تماس با مواد شیمیایی یا قرار گرفتن تحت بار ظاهر شوند.
دلایل ترک خوردن پلی کربنات
تنش داخلی بالا
طراحی نامناسب قطعه
گوشههای تیز
نیروی بیش از حد پران
شرایط نامناسب تزریق و خنککاری
تماس با مواد شیمیایی ناسازگار
تنش ناشی از مونتاژ یا بستن پیچها
راهکارهای جلوگیری از ترک
برای کاهش احتمال ترک باید از تمرکز تنش در طراحی قطعه جلوگیری شود.
استفاده از شعاع مناسب در گوشهها، طراحی صحیح محل گیت، تنظیم شرایط تزریق و خنککاری و کاهش نیروی غیرضروری پران میتواند مفید باشد.
همچنین سازگاری مواد شوینده، چسبها و سایر مواد شیمیایی مورد استفاده در مونتاژ یا بهرهبرداری باید بررسی شود.
۵. تاب برداشتن قطعات پلی کربنات
تاببرداشتگی یا Warpage زمانی اتفاق میافتد که قطعه پس از خروج از قالب، شکل هندسی مورد انتظار را حفظ نکند.
این عیب در قابها، باکسها، پنلها و قطعات دارای سطوح نسبتاً بزرگ اهمیت ویژهای دارد.
علت تاببرداشتگی
خنککاری غیریکنواخت
تغییرات ضخامت دیواره
اختلاف جمعشدگی در بخشهای مختلف
پکینگ نامناسب
محل نامناسب گیت
خروج زودهنگام قطعه از قالب
راهکار رفع تاببرداشتگی
طراحی سیستم خنککاری باید بررسی شود تا اختلاف دمای بخشهای مختلف قالب کاهش یابد.
همچنین بهتر است ضخامت دیواره تا حد امکان یکنواخت باشد و شرایط پکینگ و زمان خنککاری بهینه شود.
در قطعات پیچیده، استفاده از تحلیل جریان و تاببرداشتگی میتواند به شناسایی عوامل اصلی کمک کند.
۶. پر نشدن کامل قالب پلی کربنات
پر نشدن کامل حفره قالب یا Short Shot یکی از عیوب رایج در قطعات دارای دیواره نازک یا مسیر جریان طولانی است.
علت پر نشدن قالب
فشار تزریق ناکافی
افت فشار زیاد در راهگاه و گیت
دمای نامناسب مذاب یا قالب
سرعت تزریق نامناسب
هواگیری ضعیف
ضخامت ناکافی دیواره
انتخاب نامناسب گرید ماده
راهکار رفع مشکل
باید ابتدا مشخص شود که مشکل ناشی از مقاومت جریان، محبوس شدن هوا یا محدودیت ظرفیت دستگاه است.
اصلاح طراحی گیت و راهگاه، بررسی دمای فرآیند، انتخاب گرید مناسب و بهینهسازی سرعت و فشار تزریق از راهکارهای احتمالی هستند.
افزایش فشار تزریق بدون بررسی علت اصلی، همیشه راهحل مناسبی نیست.
۷. ایجاد خطوط جوش در قطعات پلی کربنات
خط جوش یا Weld Line زمانی ایجاد میشود که دو یا چند جبهه جریان مذاب به یکدیگر برسند.
این خطوط ممکن است فقط یک مشکل ظاهری باشند یا در بعضی شرایط باعث کاهش استحکام موضعی قطعه شوند.
عوامل ایجاد خطوط جوش
وجود سوراخها و موانع در مسیر جریان
محل نامناسب گیت
دمای نامناسب مذاب یا قالب
هواگیری ناکافی در محل برخورد جریانها
طراحی نامناسب مسیر جریان
راهکارهای کاهش خطوط جوش
بررسی و اصلاح محل گیت
بهینهسازی دمای مذاب و قالب
اصلاح سرعت تزریق
بهبود هواگیری
بررسی طراحی قطعه
استفاده از تحلیل جریان در قطعات حساس
در قطعات شفاف پلی کربنات، محل خطوط جوش باید با دقت بیشتری بررسی شود؛ زیرا این خطوط ممکن است از نظر ظاهری بسیار محسوس باشند.
۸. ایجاد فرورفتگی یا مکش در قطعه
فرورفتگی یا Sink Mark معمولاً در بخشهایی ایجاد میشود که ضخامت موضعی زیاد است یا پشت سطح قطعه، دنده یا پایه قرار دارد.
علت ایجاد مکش
ضخامت بیش از حد موضعی
طراحی نامناسب پایهها و دندهها
فشار یا زمان نگهداری ناکافی
انجماد زودهنگام گیت
خنککاری نامناسب
راهکار رفع مکش
بهترین راهکار معمولاً از مرحله طراحی قطعه آغاز میشود.
کاهش تجمع ضخامت، طراحی صحیح دندهها و پایهها، بررسی ابعاد گیت و بهینهسازی پکینگ میتواند به کاهش این مشکل کمک کند.
۹. تغییر رنگ و زرد شدن پلی کربنات
یکی از مشکلات مهم در تزریق قطعات شفاف پلی کربنات، تغییر رنگ یا زرد شدن قطعه است.
علت زرد شدن PC
دمای بیش از حد مذاب
زمان ماند طولانی مواد در سیلندر
تخریب حرارتی
آلودگی مواد
انتخاب نامناسب شرایط فرآیند
تخریب ناشی از رطوبت و شرایط حرارتی نامناسب
راهکار جلوگیری از تغییر رنگ
باید دمای واقعی مذاب، شرایط خشککردن، زمان ماند و پاکیزگی مسیر مواد بررسی شود.
همچنین استفاده از گرید مناسب برای کاربرد نهایی اهمیت دارد.
در قطعاتی که شفافیت و ثبات رنگ اهمیت بالایی دارد، کنترل شرایط فرآیند و کیفیت مواد اولیه ضروری است.
۱۰. ایجاد تنش داخلی در پلی کربنات
تنش داخلی یکی از مهمترین مشکلاتی است که ممکن است بلافاصله پس از تزریق قابل مشاهده نباشد.
این تنشها میتوانند در مراحل بعدی باعث ترک، تغییر شکل یا کاهش مقاومت قطعه در برابر برخی مواد شیمیایی شوند.
علت تنش داخلی
شرایط نامناسب دمای قالب
فشار و زمان نگهداری نامناسب
جهتگیری مولکولی ناشی از جریان
خنککاری نامتوازن
طراحی نامناسب گیت
تغییرات ضخامت قطعه
راهکار کاهش تنش
طراحی صحیح قالب، کنترل دمای قالب، بهینهسازی سرعت تزریق و پکینگ و بررسی هندسه قطعه میتواند به کاهش تنشهای پسماند کمک کند.
در کاربردهای حساس، ارزیابی تنش پسماند و در صورت لزوم بررسی امکان عملیات تنشزدایی طبق دستورالعمل سازنده ماده توصیه میشود.
۱۱. چسبیدن قطعه پلی کربنات به قالب
گاهی قطعه پس از باز شدن قالب بهراحتی از ماهیچه جدا نمیشود.
دلایل چسبیدن قطعه
شیب خروج ناکافی
زبری یا پرداخت نامناسب سطح قالب
جمعشدگی قطعه روی ماهیچه
طراحی نامناسب سیستم پران
خنککاری ناکافی
وجود زیربُرش ناخواسته
راهکار رفع مشکل
در این شرایط باید شیب خروج، کیفیت سطح قالب، زمان خنککاری و سیستم پران بررسی شود.
گاهی تغییر محل یا تعداد پینهای پران و اصلاح طراحی ماهیچه میتواند مشکل را برطرف کند.
۱۲. ایجاد پلیسه در قطعات پلی کربنات
پلیسه یا Flash به ایجاد لایه نازکی از پلاستیک اضافی در خط جدایش یا اطراف بخشهای متحرک قالب گفته میشود.
علت ایجاد پلیسه
نیروی قفل قالب ناکافی
فشار بیش از حد داخل حفره
سایش یا آسیب سطوح جدایش
لقی نامناسب قطعات متحرک
تغییر شکل اجزای قالب
تنظیم نامناسب فرآیند تزریق
راهکار رفع پلیسه
باید وضعیت سطوح جدایش، نیروی قفل دستگاه، فشار حفره و شرایط قالب بررسی شود.
در صورتی که مشکل ناشی از سایش یا آسیب قالب باشد، تنظیم پارامترهای تزریق بهتنهایی راهکار دائمی نخواهد بود.
جدول عیبیابی سریع مشکلات تزریق پلی کربنات
مشکلعلت احتمالی مهماقدام اولیه پیشنهادیرگه نقرهایرطوبت یا گازبررسی خشککردن و شرایط مذابحبابگاز یا حفره انقباضیتشخیص نوع حباب و بررسی پکینگسوختگیهوای محبوس یا تخریب حرارتیبررسی هواگیری و دمای فرآیندترکخوردگیتنش داخلی یا تمرکز تنشبررسی طراحی، فرآیند و مونتاژتاببرداشتگیخنککاری و جمعشدگی غیریکنواختاصلاح خنککاری و پکینگپر نشدن قالبافت فشار یا هوای محبوسبررسی گیت، دما و هواگیریخط جوشبرخورد جبهههای جریاناصلاح گیت و شرایط جریانمکشضخامت زیاد یا پکینگ ناکافیاصلاح ضخامت و فشار نگهداریزرد شدنتخریب حرارتی یا آلودگیبررسی دما و زمان ماندتنش داخلیشرایط جریان و خنککاریبهینهسازی فرآیند و طراحیچسبیدن به قالبشیب خروج یا پران نامناسببررسی ماهیچه و سیستم پرانپلیسهفشار زیاد یا مشکل خط جدایشبررسی قفل قالب و سطوح جدایش
دمای مناسب برای تزریق پلی کربنات چقدر است؟
یکی از پرسشهای رایج تولیدکنندگان، محدوده دمای مناسب تزریق PC است.
پلی کربنات معمولاً در دماهای بالاتری نسبت به پلاستیکهایی مانند PP و PE فرآیند میشود.
برای برخی گریدهای عمومی پلی کربنات، محدودههای زیر میتوانند بهعنوان نقطه شروع بررسی مطرح باشند:
پارامترمحدوده تقریبیدمای مذاب۲۸۰ تا ۳۲۰ درجه سانتیگراددمای قالب۸۰ تا ۱۲۰ درجه سانتیگراددمای خشککردن۱۱۰ تا ۱۲۰ درجه سانتیگرادزمان خشککردنحدود ۳ تا ۴ ساعت
توجه بسیار مهم: این اعداد فقط محدودههای نمونه برای برخی گریدهای PC هستند و دستورالعمل عمومی برای همه پلی کربناتها محسوب نمیشوند. شرایط واقعی باید مطابق دیتاشیت سازنده ماده، نوع خشککن، ضخامت قطعه، دستگاه و الزامات محصول تعیین شود. بعضی گریدهای ویژه یا آلیاژهای PC شرایط متفاوتی دارند.
نقش طراحی قالب در کاهش مشکلات تزریق پلی کربنات
بسیاری از مشکلات تزریق پلی کربنات را نمیتوان صرفاً با تغییر دمای سیلندر یا فشار تزریق برطرف کرد.
در بعضی موارد، ریشه مشکل در طراحی قالب قرار دارد.
طراحی صحیح محل گیت
محل گیت باید بر اساس مسیر جریان، ضخامت قطعه، الزامات ظاهری و محل احتمالی خطوط جوش تعیین شود.
هواگیری مناسب قالب
وجود مسیرهای مناسب خروج هوا در انتهای جریان میتواند احتمال سوختگی و پر نشدن قطعه را کاهش دهد.
خنککاری یکنواخت
طراحی صحیح کانالهای خنککاری به کنترل تغییرات ابعادی و تاببرداشتگی کمک میکند.
طراحی سیستم پران
سیستم پران باید قطعه را بدون اعمال نیروی بیش از حد و بدون آسیب ظاهری خارج کند.
کیفیت سطح قالب
برای قطعات شفاف، کیفیت پرداخت سطح حفره قالب اهمیت بسیار زیادی دارد.
رعایت اصول طراحی قطعه
ضخامت مناسب، شیب خروج، شعاع گوشهها و طراحی صحیح دندهها و پایهها از عوامل مؤثر در کاهش عیوب هستند.
آیا تحلیل Mold Flow میتواند مشکلات تزریق PC را کاهش دهد؟
تحلیل جریان مواد یا Mold Flow میتواند پیش از ساخت قالب، اطلاعات مفیدی درباره رفتار مذاب در حفره ارائه دهد.
این تحلیل میتواند در بررسی موارد زیر کمککننده باشد:
مسیر جریان مواد
فشار مورد نیاز برای پر شدن قالب
محل خطوط جوش
محلهای احتمالی محبوس شدن هوا
زمان پر شدن
شرایط پکینگ
احتمال مکش و تاببرداشتگی
بالانس جریان در قالبهای چندکویته
البته نتیجه شبیهسازی به کیفیت مدل، اطلاعات ماده و شرایط مرزی وابسته است و باید با نتایج واقعی تولید ارزیابی شود.
ساخت قالب پلی کربنات در شرکت نوآوران علوم مهندسی پویا
شرکت نوآوران علوم مهندسی پویا در زمینه طراحی و ساخت تخصصی انواع قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی فعالیت میکند.
در پروژههایی که قطعه قرار است با پلی کربنات تولید شود، شناخت ویژگیهای این ماده و توجه به جزئیات طراحی قالب اهمیت ویژهای دارد.
این مجموعه با بهرهگیری از تیم متخصص دانشگاهی و مجرب صنعتی، فرآیند طراحی و ساخت قالب را با در نظر گرفتن جنس مواد، هندسه قطعه، تیراژ تولید و الزامات کیفی دنبال میکند.
خدمات شرکت
طراحی و ساخت انواع قالبهای تزریق پلاستیک
تولید قطعات پلاستیکی سفارشی
ساخت باکس، پنل و بدنه دستگاههای الکترونیکی
ساخت باکس و بدنه تجهیزات پزشکی
ساخت قالب و تولید قطعات پلاستیکی صنعتی
بررسی مهندسی طراحی قطعات برای تولید به روش تزریق پلاستیک
مزایای همکاری با نوآوران علوم مهندسی پویا
۱. تیم فنی متخصص: بهرهگیری از دانش دانشگاهی در کنار تجربه صنعتی در طراحی و ساخت قالب.
۲. توجه به قابلیت تولید: بررسی شرایط قطعه و قالب با هدف کاهش مشکلات احتمالی در فرآیند تولید.
۳. مدیریت زمان پروژه: برنامهریزی مراحل ساخت و ارائه گانت چارت زمانی برای شفافیت روند پروژه.
۴. تجربه در صنایع مختلف: فعالیت در حوزه تجهیزات پزشکی، الکترونیک، خودرو، لوازم خانگی، اسباببازی و قطعات صنعتی.
۵. خدمات طراحی تا تولید: همراهی پروژه از بررسی اولیه تا ساخت قالب و تولید قطعه پلاستیکی.
برای مشاهده نمونهکارهای شرکت میتوانید به بخش نمایشگاه مجازی در وبسایت مجموعه مراجعه کنید.
پرسشهای متداول درباره مشکلات تزریق پلی کربنات
چرا پلی کربنات هنگام تزریق حباب میزند؟
حباب میتواند ناشی از رطوبت مواد، محبوس شدن هوا یا تشکیل حفره انقباضی در بخشهای ضخیم قطعه باشد. ابتدا باید نوع حباب مشخص شود.
چرا قطعات پلی کربنات ترک میخورند؟
تنش داخلی، تمرکز تنش در طراحی، شرایط نامناسب تزریق، نیروی پران و تماس با مواد شیمیایی ناسازگار از عوامل احتمالی ترکخوردگی هستند.
چرا پلی کربنات بعد از تزریق زرد میشود؟
تخریب حرارتی، زمان ماند طولانی در سیلندر، آلودگی مواد یا شرایط نامناسب فرآیند میتواند باعث زرد شدن شود.
آیا افزایش دمای قالب مشکلات پلی کربنات را حل میکند؟
افزایش کنترلشده دمای قالب ممکن است برخی عیوب جریان یا تنش را کاهش دهد؛ اما برای تمام مشکلات مناسب نیست و میتواند زمان سیکل را افزایش دهد. تصمیم باید بر اساس نوع عیب و دیتاشیت ماده باشد.
مهمترین عامل جلوگیری از مشکلات تزریق PC چیست؟
یک عامل واحد وجود ندارد. خشککردن صحیح مواد، طراحی مناسب قالب، انتخاب گرید مناسب و کنترل دقیق شرایط تزریق باید همزمان رعایت شوند.
جمعبندی
مشکلات تزریق پلی کربنات شامل رگه نقرهای، حباب، سوختگی، ترکخوردگی، تاببرداشتگی، پر نشدن قالب، خطوط جوش، مکش، تغییر رنگ، تنش داخلی، چسبیدن قطعه به قالب و پلیسه است.
برای رفع این مشکلات باید علت اصلی عیب شناسایی شود. در بسیاری از موارد، اصلاح پارامترهای تزریق مؤثر است؛ اما برخی مشکلات به طراحی قطعه، ساختار قالب یا کیفیت مواد اولیه مربوط میشوند.
بنابراین بهترین روش برای تولید قطعات پلی کربنات باکیفیت، توجه همزمان به طراحی مهندسی، ساخت صحیح قالب و کنترل فرآیند تولید است.
سفارش طراحی و ساخت قالب تزریق پلی کربنات
شرکت نوآوران علوم مهندسی پویا
سازنده تخصصی انواع قالبهای تزریق پلاستیک
همراه پایدار شما در تولید
برای استعلام طراحی و ساخت قالب یا تولید قطعات پلاستیکی سفارشی، فایل سهبعدی قطعه، نقشه فنی یا مشخصات پروژه خود را ارائه کنید.
وبسایت: www.pooyamfc.com
تلفن: ۰۲۱۶۶۵۶۶۹۱۴
موبایل: ۰۹۱۲۵۷۵۲۵۵۳
آدرس: تهران، خیابان آزادی، خیابان زارع، پلاک ۴۰، واحد ۱۳
مشاهده نمونهکارها: بخش نمایشگاه مجازی وبسایت شرکت
درباره ما
نوآوران علوم مهندسی پویا یک شرکت تخصصی در زمینه طراحی و ساخت قالبهای تزریق پلاستیک و تولید قطعات پلاستیکی سفارشی برای صنایع مختلف از جمله پزشکی، الکترونیک و تجهیزات صنعتی است. ما با ترکیب دانش دانشگاهی و تجربه صنعتی، راهکارهایی دقیق، نوآورانه و قابلاعتماد ارائه میدهیم.
استفاده از نرمافزار مدیریت پروژه میزیتو، ارائه گانت چارت زمانی، گزارشهای هفتگی، خوشقولی و بهرهگیری از هوش مصنوعی در فرآیند قالبسازی، ما را به یکی از پیشگامان این صنعت تبدیل کرده است. شعار ما روشن است:
قالبسازی فقط یک تخصص فنی نیست، بلکه تلفیقی از فناوری، نوآوری و مدیریت است.
ساخت سریع قالب با مدیریت دقیق پروژه، زمانبندی حرفهای و فناوریهای نوین در شرکت نوآوران علوم مهندسی پویا، راهکاری هوشمند برای تولید سریع، دقیق و قابلاعتماد قالبهای صنعتی است.
بدون دیدگاه